

 English
 عربى
 中文简体

معلومات تذكيرية


2026-09-04
محتوى
نادرًا ما يكون فشل اتصال الغلاف أثناء الماكياج مجرد حادث. إنها نتيجة القرارات التي تم اتخاذها قبل فترة طويلة من اللمس الأول للخيوط. بالنسبة لأي شخص يقوم بتشغيل أو شراء معدات مخالفة، فإن المؤشر الأكثر موثوقية للأداء الميداني هو كيفية بناء الآلة. تحدد عملية تصنيع وحدة المخالفة دقة عزم الدوران، والتكرار، وفي النهاية ما إذا كانت الوحدة تحمي الاتصالات المتميزة أو تتلفها .
وحدة التثبيت، والتي تسمى أيضًا وحدة ربط الغلاف والأنابيب أو آلة التثبيت اللولبية، تقوم بتكوين وتفكيك الوصلات الملولبة على الغلاف والأنابيب وأنبوب الحفر. أثناء التركيب، يجمع الدوار الوصلة معًا بسرعة، ويطبق المفتاح الهيدروليكي عزم الدوران المتحكم فيه الذي يربط الخيوط بالقيمة المحددة لهذا الاتصال. أثناء الاختراق، تطبق نفس الآلة عزم الدوران العكسي المتحكم فيه لفصل الوصلة دون إزعاج أو تشويه ملف تعريف الخيط.
الكلمة تسيطر عليها هو ما يفصل الآلة الصناعية عن مفتاح الطاقة البسيط. عزم دوران التركيب هو قيمة محسوبة بناءً على هندسة الخيط ومركب الخيط وأحمال الخدمة. إذا لم تتمكن الآلة من الاحتفاظ بعزم الدوران ضمن نطاق ضيق، فمن الممكن أن يتسرب الاتصال أو يفشل في أسفل البئر بغض النظر عن مدى جودة الأنبوب. ولهذا السبب ترتبط عملية التصنيع ارتباطًا وثيقًا بالأداء التشغيلي. دراسة كيف يحقق المصنعون عزم دوران قويًا دون حدوث صدمة ميكانيكية هي طريقة عملية لمقارنة التصاميم قبل الشراء.
يتبع تصنيع وحدة الثني تسلسلًا منضبطًا، لأن الأداء النهائي يعتمد على جودة التجميع بقدر ما يعتمد على جودة المكونات. في مصنع نموذجي، تتم عملية البناء بهذا الترتيب:
وكل مرحلة تعتمد على المرحلة السابقة. لا يمكن تصحيح تجويف المغزل المنحرف في البرنامج، وستنتج الدائرة الهيدروليكية غير المستقرة قراءات عزم دوران غير موثوقة بغض النظر عن مدى دقة محول الطاقة.
يحمل الإطار عزم الدوران الكامل لرد الفعل لمفتاح الربط. في وصلات الغلاف الكبيرة، يمكن للوحدة توليد عشرات الآلاف من نيوتن متر، وينحرف الإطار قليلاً تحت هذا الحمل. إذا لم يكن الانحراف منتظمًا، فإن فكي مفتاح الربط يفقدان المحاذاة مع محور الاتصال. اللحام هو المصدر الرئيسي للخطر، لأن إجهاد اللحام المتبقي يمكن أن يشوه الإطار بعد التشغيل الآلي. يقوم المصنعون الجادون بتخفيف الضغط على الإطار الملحوم، ثم مقاعد تحمل الماكينة ووجوه التثبيت في إعداد واحد بحيث يشترك كل محور حاسم في هندسة مرجعية واحدة.
مجموعة عزم الدوران هي المسار الميكانيكي من المحرك الهيدروليكي إلى الوصلة: علبة التروس، والمغزل، ومحول عزم الدوران. يعد تركيب محول الطاقة أمرًا أكثر أهمية مما يدركه معظم المشترين. يلتقط قياس عزم الدوران المباشر في الخط عزم الدوران الفعلي المطبق على الوصلة، بينما تستنتج الأنظمة غير المباشرة عزم الدوران من الضغط الهيدروليكي وتفقد الدقة مع تآكل الأختام وتغير درجة حرارة الزيت. أثناء التجميع، يتحقق المصنعون من شبكة التروس، والتحميل المسبق للمحمل، ورد الفعل العكسي. يؤدي رد الفعل العكسي المفرط إلى ارتفاع عزم الدوران في لحظة ملامسة الخيط، وهو بالضبط عندما يكون سطح الخيط أكثر عرضة للخطر.
يعمل فكي مفتاح الربط والدوار كنظام واحد، ويجب أن تظل قوة التثبيت ثابتة من أول اتصال إلى آخر نوبة. يؤدي انزلاق الفك أثناء وضع المكياج إلى توليد الحرارة وإتلاف سطح الأنبوب. تشير أدوات التحكم في المضخة المعوضة للضغط، والمراكم ذات الحجم الصحيح، وإدراج الفك المتصلب إلى أن النظام الهيدروليكي قد تم تصميمه للتدوير المستمر بدلاً من الاستخدام العرضي للخدمة الخفيفة.
يقوم نظام التحكم بترجمة منحنيات عزم الدوران إلى سلوك الماكينة. تقوم الوحدات الحديثة بتخزين برامج عزم الدوران الخاصة بالاتصال وتقليل السرعة مع اقتراب عزم الدوران من الهدف، وإنهاء الدرجات الأخيرة من الدوران بسرعة زحف. المعايرة هي جزء من عملية التصنيع، وليست فكرة لاحقة. يجب التحقق من محول عزم الدوران مقابل مرجع يمكن تتبعه، ويجب أن يتم شحن الجهاز مع شهادة معايرة.
نادرًا ما يرى المستخدمون النهائيون معايير القبول التي يجب أن تستوفيها وحدة المخالفة قبل أن تغادر المصنع. تعتبر هذه الأهداف بمثابة خط أساس مفيد لتقييم ما ترغب الشركة المصنعة في ضمانه.
| المعلمة | هدف القبول النموذجي | لماذا يهم |
|---|---|---|
| دقة عزم الدوران | ±1% أو أفضل من القيمة المحددة | يمنع الماكياج الزائد أو الزائد للوصلات |
| تركيز المغزل تتحمل | 0.05 ملم TIR أو أقل | يحافظ على محاذاة الفكين مع محور الاتصال |
| تركيب محول عزم الدوران | في الخط، القياس المباشر | يحافظ على الدقة على الرغم من درجة حرارة الزيت وتآكل الختم |
| لقط قوة التكرار | ±2% أو أفضل | يمنع انزلاق الفك وتلف السطح |
| التحكم في سرعة السبينر | سرعة متغيرة مع وظيفة الزحف | يتجنب الأحمال التأثيرية عند ملامسة الخيط |
| تصنيف التسرب الهيدروليكي | لا يوجد تسرب خارجي عند الضغط المقدر | يضمن عزم الدوران المستقر والتشغيل الآمن |
تعتبر هذه القيم بمثابة خط أساس مفيد وليس مواصفات عالمية، ولكنها توضح كيف تبدو أهداف التصنيع المنضبطة. تتعامل الوحدة التي تلبي هذه المتطلبات مع دورات التصنيع والكسر المتكررة بنتائج متسقة. الوحدة التي لا تظهر في الميدان على أنها مزعجة، وتسربات في الاتصال، وتآكل مبكر للخيط.
قبل التسليم، يجب أن تخضع وحدة الكبح لاختبار قبول المصنع الذي يعكس دورة العمل الحقيقية. يتم اختبار النظام الهيدروليكي بالضغط، ويتم تدوير مفتاح الربط عند عزم الدوران الكامل المقدر، ويتم فحص دقة عزم الدوران في نقاط متعددة عبر نطاق التشغيل. نظرًا لأن توصيلات الغلاف والأنابيب تندرج تحت معايير مثل API 5CT وAPI 5B، يجب على العديد من الموردين أيضًا إثبات أن معداتهم تتعامل مع قيم عزم الدوران وأشكال الخيوط التي تتطلبها تلك المعايير.
اطلب شهادة المعايرة وتقرير قبول المصنع وليس مجرد كتيب. عندما لا تتمكن الشركة المصنعة من توثيق إمكانية تتبع عزم الدوران، يصبح الأداء الميداني مقامرة. لإلقاء نظرة أعمق على الجانب التنظيمي، راجع API 5CT خالف متطلبات الامتثال للمخرطة قبل الانتهاء من المواصفات الخاصة بك.
تظهر عواقب اختصارات التصنيع في أماكن يمكن التنبؤ بها:
العلامة الأكثر وضوحًا لعملية التصنيع الجيدة هي القدرة على التنبؤ المملة: نفس عزم الدوران، ونفس منحنى السرعة، ونفس النتيجة في كل اتصال.
إن فهم عملية التصنيع يجعل من السهل طرح الأسئلة الصحيحة قبل التوقيع على أمر الشراء:
على مستوى المعدات، هناك خيار عملي لأعمال التغليف والأنابيب وهو وحدة الثني من سلسلة TYSKNKJ-100 للغلاف والأنابيب، والتي تم تصميمها للتحكم في التركيب وعزم دوران الاختراق في معالجة الأنابيب الأنبوبية في حقول النفط.
في محطة اقتران كاملة، يجب أن تحافظ مخرطة معالجة أنابيب الزيت لعملية اللولبة في اتجاه المنبع على هندسة الخيط ضمن حدود التسامح قبل أن ترى وحدة التجعيد الاتصال على الإطلاق. وبعيدًا عن الآلات نفسها، فإن خط الإنتاج الذكي الذي يربط بين التصنيع والتصنيع والفحص في تدفق واحد يمنع عنق الزجاجة الذي لا يمكن لآلة واحدة جيدة إصلاحه.
إن عملية تصنيع وحدة المخالفة ليست قائمة بالأجزاء؛ إنها سلسلة من القرارات الخاضعة للرقابة بشأن المحاذاة وعزم الدوران والمعايرة والتحقق. يمكن للمشترين الذين يفهمون هذه القرارات أن يميزوا بين الجهاز الذي يحمي الاتصالات المتميزة والجهاز الذي يدمرها بهدوء. ويظهر هذا الاختلاف في كل خيط، وكل مفصل، وكل بئر يصل إليه.
المنتجات ذات الصلة
 النموذج: Tysk-630t
تعتمد الجهاز نظام Fanuc CNC مع دقة المعالجة المستقرة ووظائف البرمجة المرنة لضمان أن الأجزاء المعالجة تلبي معايير الصناعة الصارمة. يمكن لتصميم عزم الدوران العالي والتحميل الثقيل التعامل مع العمل المستمر على المدى الطويل ولديه متانة قوية .
 النموذج: Tysk-1355
تعتمد الجهاز نظام Fanuc CNC مع دقة المعالجة المستقرة ووظائف البرمجة المرنة لضمان أن الأجزاء المعالجة تلبي معايير الصناعة الصارمة. يمكن لتصميم عزم الدوران العالي والتحميل الثقيل التعامل مع العمل المستمر على المدى الطويل ولديه متانة قوية .
 سلسلة: Tysk-NKJ
تستخدم الماكينة محركًا هيدروليكيًا ، وآلية عائمة ميكانيكية ، والكشف عن عزم الدوران في الوقت الفعلي ، ويتكيف مع الانحناء المادي ، ويمنع تشوه المواد. يتم تكوين الآلات المساعدة للمساعدة في شبه التوت .
 حلول المواد الطويلة والثقيلة
يمكن لوضع الدعم المرن الخاص أن يقلل بشكل فعال من تأثير ثني قطعة العمل على المعالجة وتحسين الإنتاجية. مطابقة تمامًا مع مخرطة لولبة الأنابيب الخاصة بنا.
 كسارة الحديد وحدات
الشفرات مصنوعة من مواد عالية القوة ويتم وضعها بشكل معقول عند مخرج مستخرج الرقائق لكسر رقائق الحديد المتكتلة. تقليل مخاطر التراجع وتحسين استخدام إطار النفايات.
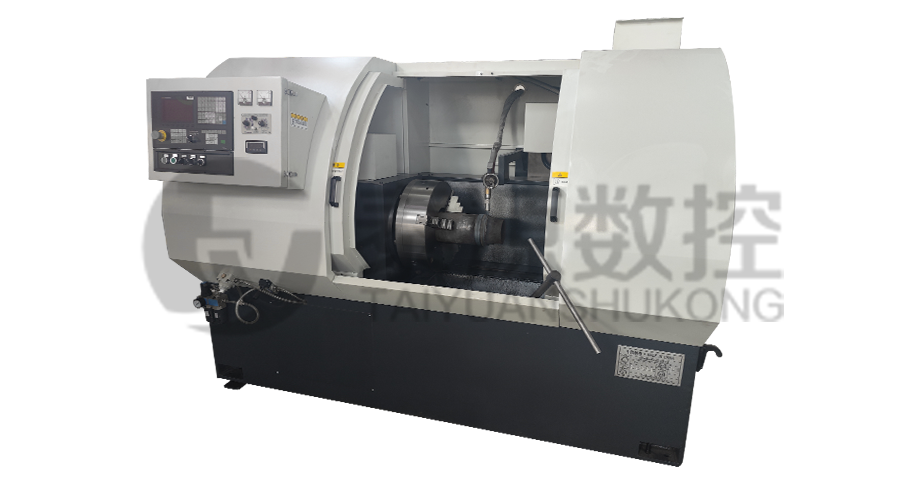 السلسلة: TYSK-HB
ينطبق على ARNCO 100XT، 200XT، 300XT. دعم لحام سطح السلك الصلب أو φ1.2-2.0. يمكن تجهيزه بلحام رش مسدس واحد ولحام رش مسدس مزدوج بطريقتين. دعم التحكم في نظام PLC أو CNC.
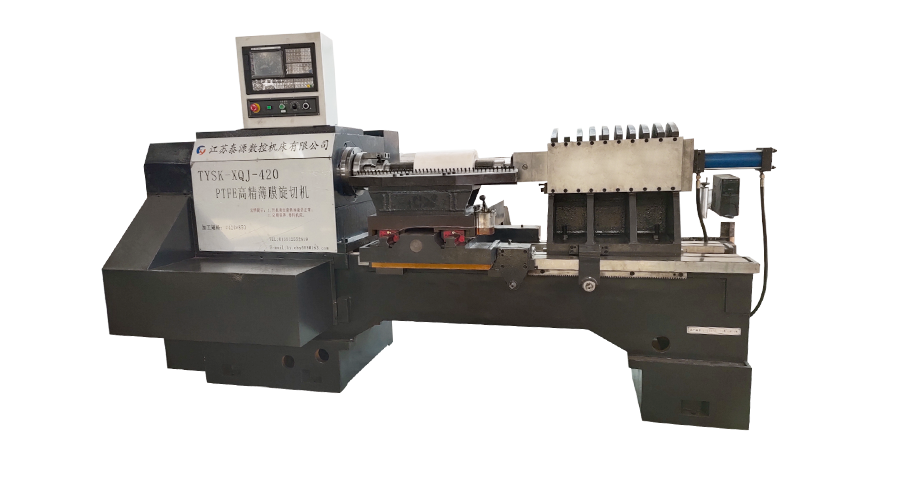 الموديل: TYSK-XQJ-550
مصممة لمعالجة الفراغات بقطر أقصى يبلغ 550 ملم وطول أقصى يبلغ 1000 ملم. يمكننا أيضًا التخصيص وفقًا لاحتياجات المستخدمين. سرعة التغيير والسمك باستخدام CNC.
