

 English
 عربى
 中文简体

معلومات تذكيرية


2026-10-21
محتوى
عشرة مفاصل في مسار توصيل الغلاف، يقوم مشغل اللولبة بفحص المواجهة بمقياس، ويحصل على قراءة واضحة، ثم يعثر على القطعة الثانية عشرة خارج نطاق التسامح. في المخرطة التقليدية، يكون الانجراف دائمًا ميكانيكيًا: غراب رأس دافئ، ومسمار رصاص متآكل بشكل غير متساو على طوله، ونصف صمولة تشغل خيطًا واحدًا متأخرًا. في مخرطة لولبة الأنابيب CNC، يظهر نفس الانجراف كرقم على الشاشة ويتم تصحيحه بتغيير المعلمة.
يفسر هذا التباين الوحيد سبب أهمية الاختيار بين هذين النوعين من الماكينات في معالجة أنابيب النفط أكثر من الخراطة العامة. يمكن للمخرطة التقليدية أن تقطع خيطًا على الأنبوب، وبالنسبة للأعمال القصيرة ذات الضغط المنخفض وغير الحرجة، فإنها لا تزال تؤدي المهمة بشكل جيد. ولكن بمجرد أن يمر الأنبوب عبر غراب الرأس، يجب أن يحمل الخيط شريط تحمل API 5B، وتصل الدفعة إلى المئات، وتتوقف الآلتان عن أن تكونا قابلتين للتبديل.
يقع كل اختلاف عملي تقريبًا بين هذه الآلات في أربع مجموعات:
العلامة التجارية للتحكم وسعة ناقل الرقاقة وحجم خزان التبريد كلها تقع في أسفل تلك النقاط الأربع.
ابدأ بالحساب، وليس الكتيبات. يحتوي الغلاف مقاس 4-1/2 بوصة على قطر خارجي يبلغ 114.3 مم، لذا فإن الآلة التي من المتوقع أن تمررها عبر المغزل تحتاج إلى تجويف واضح أعلى من هذا الرقم بشكل مريح بمجرد حساب سمك الفك وخلوص البطانة. انقل ما يصل إلى 7 بوصات في الغلاف بقطر 177.8 ملم، أو 9-5/8 بوصة، وسترتفع المتطلبات بسرعة.
يتم تصنيع معظم المخارط التقليدية بتجويف مغزل يتراوح ما بين 40 مم و100 مم تقريبًا، لأنها مصممة لأعمال العمود التي يتم تثبيتها بين المراكز بدلاً من الأنابيب التي يجب أن تمر عبرها. في هذه الأجهزة، عادةً ما يعني ربط طرفي المفصل الرمي على القطر الخارجي، وقطع خيط واحد، وقلب الأنبوب، وإعادة توصيله مرة أخرى. كل خطوة من هذه الخطوات تضيف نفادًا، ويظهر نفادًا لاحقًا كخطأ مستدق واختلاف المواجهة. وهذا هو السبب في أن سعة التجويف، وليس نوع التحكم، غالبًا ما تكون أول مرشح في تخطيط متجر الأنابيب. اذا كنت تقارن المواصفات متطلبات تجويف المغزل لآلات خيوط الأنابيب يكسر منطق التحجيم بمزيد من التفاصيل.
في المخرطة التقليدية، تكون العلاقة بين دوران المغزل وحركة النقل ميكانيكية. يقوم المغزل بتشغيل برغي الرصاص من خلال مجموعة تروس، ويقوم المشغل بتشغيل نصف صامولة في اللحظة المناسبة على قرص مطاردة الخيط، وتتبع الأداة درجة الصوت التي تمليها التروس. إنه يعمل، لكن كل رابط في تلك السلسلة يساهم في حدوث خطأ. يقطع المسمار الرصاصي الذي يبلغ طوله 0.05 مم خيطًا مشدودًا قليلاً بالقرب من غراب الرأس وفضفاض قليلاً للخارج. يؤدي النمو الحراري في غراب الرأس الدافئ إلى تغيير النسبة الفعالة أثناء نوبة العمل.
تقوم مخرطة لولبة الأنابيب CNC باستبدال تلك السلسلة بأخرى إلكترونية. تتم مزامنة المغزل والمحور Z بواسطة عنصر التحكم، بحيث يمكن للأداة إدخال الخيط في أي نقطة على طول الأنبوب، وهو ما يجعل إصلاح الخيط على الوصلة المستخدمة أمرًا عمليًا وليس مقامرة. ويعني أيضًا تعويض خطأ درجة الصوت، والاستيفاء المستدق لخيوط API 1:16، ودعامة متسقة أو ملفات تعريف متعددة البدء من القطعة الأولى إلى الأخيرة. بالنسبة لأعمال التوصيل والربط، عادةً ما يكون هذا الاتساق هو ما يبرر فرق السعر.
أنابيب النفط ليست نظيفة، ومخزون موحد. يمثل أنبوب التماس الملحوم نقطة صعبة مرة واحدة في كل دورة. تتطلب الأطراف الثقيلة والجدران المزعجة عزم دوران عالي للقطع بسرعة منخفضة. المقاطع ذات النطاقات الصلبة تقاطع القطع تمامًا. في المخرطة التقليدية الأخف وزنًا، تنتج هذه الظروف ثرثرة، وتترك الثرثرة توقيعها على جانب الخيط كخشونة سيجدها مقياس التشكيل الجانبي.
تم تصميم آلات الخيوط لهذا العمل حول الصلابة: طرق صندوقية واسعة، وطبقة مضلعة بشدة، ومحامل مغزل كبيرة، ومحرك مغزل بحجم مناسب لعزم الدوران منخفض السرعة بدلاً من السرعة القصوى. الاختبار العملي بسيط. اقطع خيطًا على أثقل جزء من الجدار في نطاقك وافحص الجانب. إذا كانت الآلة تعمل بهدوء وكان السطح موحدًا، فإن الهيكل يقوم بعمله.
| الاعتبار | مخرطة لولبة الأنابيب باستخدام الحاسب الآلي | مخرطة تقليدية |
|---|---|---|
| المغزل من خلال تتحمل | مقاس مناسب للأنابيب من 4-1/2 بوصة تقريبًا لأعلى | عادةً ما يتراوح حجمها من 40 إلى 100 مم، وهي تناسب أعمال الأنابيب والأعمدة الصغيرة |
| مزامنة الموضوع | المغزل والمحور Z مرتبطان إلكترونيًا | برغي الرصاص وقطار التروس ونصف الجوز |
| دقة الملعب على المواضيع الطويلة | تعويض وقابلة للتكرار | الانجرافات مع ارتداء المسمار ودرجة الحرارة |
| إصلاح الخيط على المفصل المستعمل | أي نقطة بداية، على الجهاز | صعب، وغالبًا ما يحتاج إلى إعادة الرمي |
| تغيير الحجم | تغيير البرنامج بالإضافة إلى تغيير الفك والثبات الثابت | تغيير العتاد وإعادة الإشارة، وإعداد أطول |
| تكرار الدفعة | عالية ومستقلة إلى حد كبير عن إيقاع المشغل | يعتمد بشدة على مهارة المشغل واهتمامه |
| أفضل ملاءمة | اقتران ومحلات مشتركة، خيوط منظمة API | أعمال الإصلاح، الحلمات القصيرة، الخيوط غير الحرجة |
الجدول هو نقطة البداية وليس الحكم. يمكن لجهازين لهما نفس التحكم أن يتصرفا بشكل مختلف تمامًا اعتمادًا على صلابة القاعدة وفئة محمل عمود الدوران، ويمكن لمحلين لهما نطاقات أنابيب متماثلة الوصول إلى استنتاجات متعارضة اعتمادًا على حجم الدفعة.
سيكون من الخطأ شطب المخرطة التقليدية. بالنسبة إلى متجر يقوم بقطع الحلمات القصيرة، والمحولات، وتركيبات خطوط المياه والهواء، أو إصلاح مفصل واحد يتم سحبه من عملية صيانة الآبار، فإن شراء المخرطة التقليدية أرخص، وأسهل في الصيانة، وأسرع في الإعداد للعمل لمرة واحدة. كما أنها تحتاج إلى مساحة أرضية أقل ولا تحتاج إلى مبرمج.
الخط الذي يجب رسمه هو نتيجة الفشل. إذا انتقل الخيط إلى أسفل البئر تحت الضغط ويجب أن يجتاز اختبار عزم الدوران، يكون نطاق التسامح ضيقًا بدرجة كافية بحيث تصبح مطاردة الخيط يدويًا مسؤولية. إذا كان الخيط يجب أن يتماسك ببساطة، فإن الآلة اليدوية جيدة.
تعتبر وصلة الغلاف مقاس 9-5/8 ثقيلة، كما أن رفعها داخل وخارج ظرف الظرف باستخدام رافعة طوال اليوم يكون بطيئًا ومتعبًا. هذا هو السبب في أن خطوط الخيوط لأنابيب الزيت عادةً ما تربط المخرطة بمساند الطاقة الثابتة، والظرف الهيدروليكي وآلية التحميل والتفريغ الأوتوماتيكية. بمجرد أن تتم المعالجة آليًا، يمكن لمشغل واحد تشغيل أكثر من آلة واحدة، ولا يكون وقت الدورة محدودًا بمدى سرعة قيام شخص ما بتحريك المفصل إلى موضعه.
التعامل مع الرقائق يستحق نفس القدر من الاهتمام. تنتج خيوط الأنابيب شريطًا فولاذيًا طويلًا وخيطيًا يلتف حول الأداة وقطعة العمل إذا لم يتم كسرها وإخلائها. يمنع قاطع الرقائق أو الكسارة في مسار الخراطة، بالإضافة إلى ناقل ذو حجم مناسب، نوع الانقطاع الذي يدمر الخيط في منتصف الطريق خلال القطع.
أجب عن هذه الأسئلة كتابيًا قبل طلب عروض الأسعار:
إذا كانت الإجابات تشير إلى نطاق واسع من القطر، وخيوط API والدفعات المستمرة، فإن مخرطة معالجة أنابيب الزيت المصممة لهذا الغرض هي نقطة البداية الصحيحة بدلاً من آلة الخراطة ذات الأغراض العامة.
الخطوة الأكثر فائدة قبل شراء أي نوع من الماكينات هي اختبار القبول على الأنبوب الخاص بك، وليس مخزون المتظاهر. قم بإحضار ثلاث مفاصل من أثقل جدار تقوم بتشغيله، وقم بقطع الخيوط عليها جميعًا، وقياس المواجهة وقطر الملعب والتناقص باستخدام المقاييس التي سيستخدمها عميلك. ثم قم بقص نفس الخيط عشرين مرة وتحقق من الانتشار. الآلة التي تحمل شريط التسامح عبر عشرين قطعة دون تعديل المشغل تستحق سعرها؛ القطعة التي تحتاج إلى تعديل كل بضع قطع ستكلفك إعادة العمل وإعادة الفحص. إذا كنت تريد نظرة فاحصة على كيفية ذلك مجموعة الأدوات الآلية لدينا تم تكوينه للعمل الأنبوبي، ستخبرك أوراق المواصفات بما هو أكثر مما سيخبرك به الكتالوج العام.
المنتجات ذات الصلة
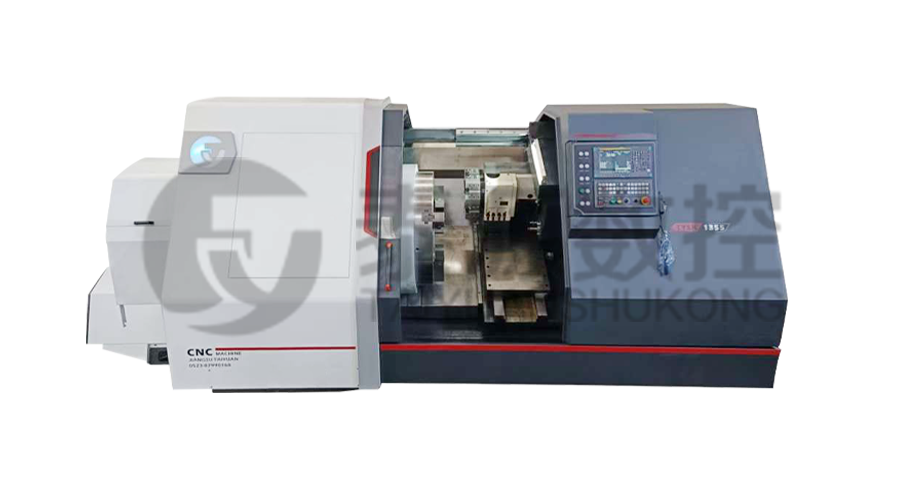
 النموذج: Tysk-630t
تعتمد الجهاز نظام Fanuc CNC مع دقة المعالجة المستقرة ووظائف البرمجة المرنة لضمان أن الأجزاء المعالجة تلبي معايير الصناعة الصارمة. يمكن لتصميم عزم الدوران العالي والتحميل الثقيل التعامل مع العمل المستمر على المدى الطويل ولديه متانة قوية .
 النموذج: Tysk-1355
تعتمد الجهاز نظام Fanuc CNC مع دقة المعالجة المستقرة ووظائف البرمجة المرنة لضمان أن الأجزاء المعالجة تلبي معايير الصناعة الصارمة. يمكن لتصميم عزم الدوران العالي والتحميل الثقيل التعامل مع العمل المستمر على المدى الطويل ولديه متانة قوية .
 سلسلة: Tysk-NKJ
تستخدم الماكينة محركًا هيدروليكيًا ، وآلية عائمة ميكانيكية ، والكشف عن عزم الدوران في الوقت الفعلي ، ويتكيف مع الانحناء المادي ، ويمنع تشوه المواد. يتم تكوين الآلات المساعدة للمساعدة في شبه التوت .
 حلول المواد الطويلة والثقيلة
يمكن لوضع الدعم المرن الخاص أن يقلل بشكل فعال من تأثير ثني قطعة العمل على المعالجة وتحسين الإنتاجية. مطابقة تمامًا مع مخرطة لولبة الأنابيب الخاصة بنا.
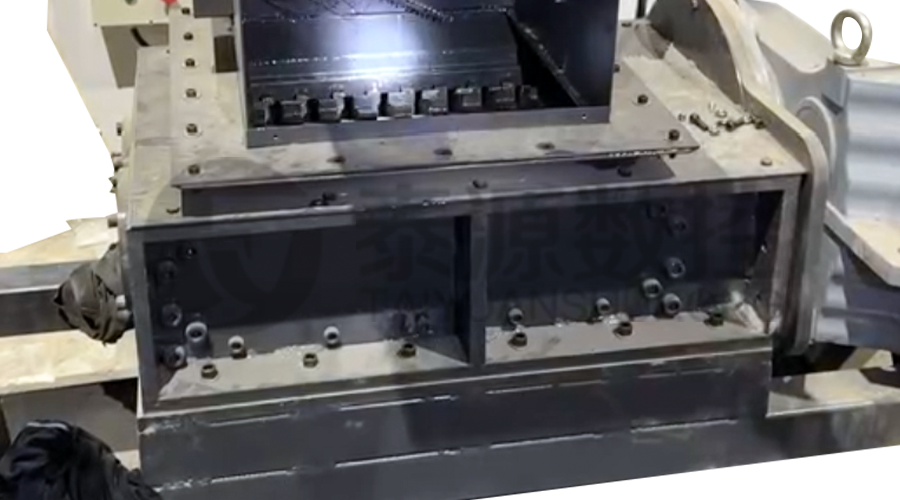 كسارة الحديد وحدات
الشفرات مصنوعة من مواد عالية القوة ويتم وضعها بشكل معقول عند مخرج مستخرج الرقائق لكسر رقائق الحديد المتكتلة. تقليل مخاطر التراجع وتحسين استخدام إطار النفايات.
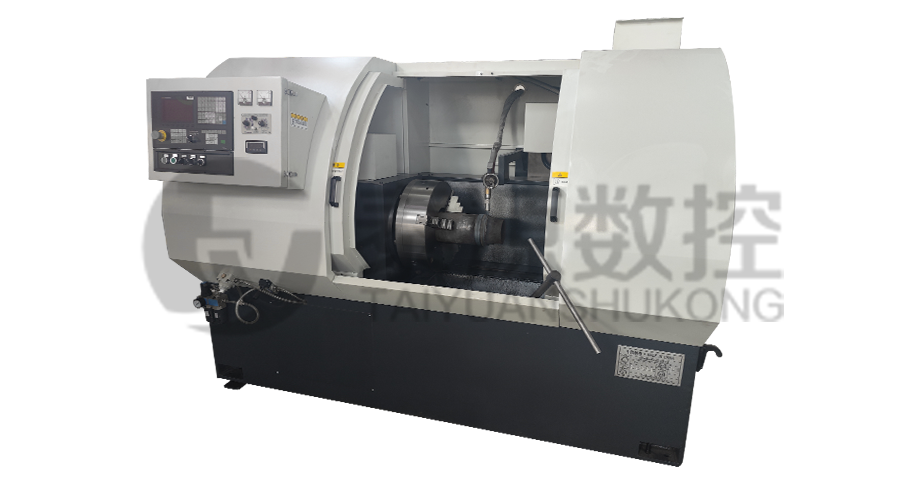 السلسلة: TYSK-HB
ينطبق على ARNCO 100XT، 200XT، 300XT. دعم لحام سطح السلك الصلب أو φ1.2-2.0. يمكن تجهيزه بلحام رش مسدس واحد ولحام رش مسدس مزدوج بطريقتين. دعم التحكم في نظام PLC أو CNC.
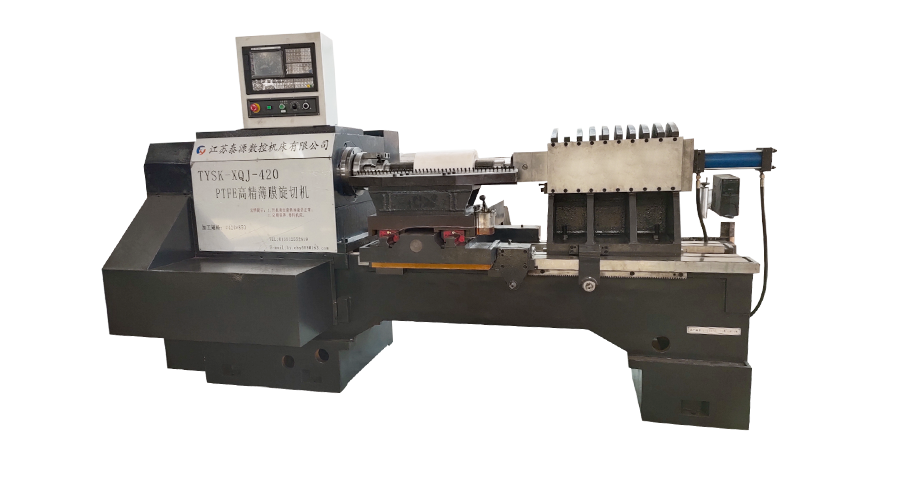 الموديل: TYSK-XQJ-550
مصممة لمعالجة الفراغات بقطر أقصى يبلغ 550 ملم وطول أقصى يبلغ 1000 ملم. يمكننا أيضًا التخصيص وفقًا لاحتياجات المستخدمين. سرعة التغيير والسمك باستخدام CNC.
