

 English
 عربى
 中文简体

معلومات تذكيرية


2026-09-09
محتوى
تطبق وحدة الثني، التي تسمى أحيانًا آلة ثني الوصلة أو آلة التثبيت اللولبية، عزمًا متحكمًا فيه لتكوين أو كسر الغلاف الملولب ووصلات الأنابيب. عندما يبدأ الجهاز بالفشل، فإن العلامة الأولى عادة لا تكون عبارة عن قفل أو جزء مكسور. إنه رسم بياني لعزم الدوران لم يعد يطابق الرسم البياني: تتوقف الآلة عند عدد الدورات الصحيح، ولكن عزم الدوران النهائي أقل بنسبة 10 بالمائة من المفصل السابق، أو يدور الاتصال ربع دورة بعد توقف المغزل.
تم تحديد العديد من اتصالات حقول النفط وفقًا لتفاوتات مؤشر ترابط API 5B وتم إعدادها لمخطط عزم الدوران الخاص بالاتصال. وحدة المخالفة هي جزء من سلسلة القياس تلك. ويتكرر نفس النمط في العديد من المتاجر: فقدت وحدة الانحناء ببطء دقة عزم الدوران أو قبضة التثبيت أو المحاذاة . الأنابيب، والوصلات، ومركب الخيوط ضمن المواصفات؛ الآلة هي المتغير توضح هذه المقالة مشاكل وحدة المخالفة الأكثر شيوعًا إلى حلول عملية، بدءًا من التشخيص والانتقال إلى المعايرة والصيانة واختيار المعدات. لإلقاء نظرة فاحصة على كيفية تطوير هذه الآلات لعزم الدوران، اقرأ هذا الشرح خرج عزم الدوران ومبادئ المكياج في وحدة خالف أداة التوصيل .
تشير الخبرة على الأرض عادةً إلى خمس مجموعات أخطاء: انجراف محول عزم الدوران، وتآكل التثبيت والإدخال، وعدم استقرار الضغط الهيدروليكي، واختلال محاذاة المغزل، وأخطاء التحكم أو البرنامج. إنهم ليسوا منفصلين دائمًا. يمكن للفك الذي ينزلق لمفصل واحد أن يخلق ارتفاعًا في عزم الدوران يشبه خطأ محول الطاقة، ويمكن للمغزل غير المحاذي أن يجعل كل أداة توصيل تبدأ بزاوية.
| مشكلة | ما تراه | السبب المعتاد | الحل الأول |
|---|---|---|---|
| انجراف محول عزم الدوران | ينخفض عزم الدوران النهائي أو يرتفع بين المفاصل المتطابقة | إزاحة خلية التحميل صفر، الكابل التالف، الكسب غير الصحيح | إعادة الصفر عند درجة حرارة العمل؛ تحقق باستخدام خلية رئيسية يمكن تتبعها |
| الفك وإدراج ارتداء | يتم تدوير الأنابيب أو الوصلات داخل الفكين؛ خطوط التهديف على OD | إدخالات متآكلة، نصف قطر قالب خاطئ، ضغط تثبيت منخفض | استبدال الإدخالات؛ التحقق من نصف القطر؛ ضبط ضغط التثبيت بواسطة الأنبوب OD |
| عدم استقرار الضغط الهيدروليكي | يرتفع عزم الدوران أو ينخفض عند نفس إعدادات الضغط | الهواء في الدائرة، صمام تخفيف البالية، الزيت الساخن | تطهير الهواء. صمام تخفيف الخدمة؛ التحكم في درجة حرارة الزيت |
| اختلال المغزل | يبدأ الاقتران بزاوية؛ المواضيع الأولى تالفة | تفتق المغزل البالية، ورأس فضفاض، والترام غير صحيح | قم بتشغيل شريط الاختبار؛ التحقق من الاتصال تفتق. إعادة عزم الدوران التجمع |
| التحكم أو خطأ في البرنامج | تتوقف الآلة مبكرًا أو متأخرًا؛ عدد المنعطفات الخاطئة | رقم الخيط خاطئ، الإزاحة المتبقية، انحراف التشفير | التحقق من البرنامج؛ تعويضات واضحة؛ تحقق من التشفير على طرفي السفر |
تعتبر أخطاء عزم الدوران هي الأكثر تكلفة لأنها يمكن أن تخفي اتصالاً سيئًا. يمكن لمحول الطاقة التالف قراءة عزم الدوران المستهدف بينما يكون المفصل الفعلي أقل من عزم الدوران. ثم يترك الاتصال المحطة تحت مستوى المكياج المطلوب. أفضل إجراء مضاد هو تسجيل منحنى عزم الدوران الكامل مقابل الدوران ومقارنة شكله مع مخطط الاتصال، وليس فقط الرقم النهائي. تؤدي التغييرات في مركب الخيط أيضًا إلى تغيير الاحتكاك، وبالتالي فإن نافذة عزم الدوران صالحة فقط للمركب المدرج في المخطط.
عادة ما تكون أخطاء التثبيت مرئية. العلامات اللامعة حول القطر الخارجي للأنبوب، أو الدوران داخل الفكين، أو الأنبوب الذي يبدأ في الانحناء في اللودر، تعني أن نصف قطر الإدخال أو ضغط التثبيت خاطئ. يمكن أن تبدو الأعطال الهيدروليكية مثل أعطال عزم الدوران عندما يكون الزيت باردًا أو ملوثًا أو محمومًا. أخطاء المحاذاة هي الأكثر خطورة لأن الضرر يحدث في الخيطين الأولين؛ بحلول الوقت الذي يبدو فيه الرسم البياني لعزم الدوران غير طبيعي، تكون أداة التوصيل متقاطعة بالفعل.
قبل استبدال الأجزاء، قم بتشغيل وحدة الثني من خلال تسلسل يفصل أخطاء القياس عن الأخطاء الميكانيكية. الهدف هو تحديد الفشل الأول في السلسلة، وليس الجزء الذي ينكسر نتيجة لذلك.
الارتفاع المفاجئ في نهاية دورة المكياج يعني أن الكتف يتلامس قبل الوصول إلى الوجه المرجعي. المنطقة المسطحة في المنتصف تعني أن الأنبوب قد ينزلق في الفكين. عادة ما يشير المنحنى السلس ولكن شديد الانحدار إلى ضغط مركب للخيط، وليس إلى تلف الخيط. يمكن مقارنة هذه المنحنيات مباشرة لأن جهاز تشفير وحدة الموازنة ومحول عزم الدوران يسجلان نفس البيانات التي يحتاجها قسم مراقبة الجودة.
التغيير هو اللحظة التي يتم فيها تقديم معظم أخطاء وحدة المخالفة. يمكن أن يبدو حجم الغلاف المختلف أو نمط الاقتران الجديد أو هدف عزم الدوران المنخفض صحيحًا في شاشة التحكم بينما يكون الإعداد الفعلي خاطئًا. يؤدي إنشاء وصلة مرجعية واحدة بعد التغيير إلى اكتشاف هذه الأخطاء قبل بدء الإنتاج. تم وصف التسلسل بمزيد من التفصيل في هذا الدليل إجراءات التغيير والتحكم في عزم الدوران على مخرطة وحدة الكبح .
تحقق الصيانة الوقائية التأثير الأكبر عندما تتعامل مع وحدة الموازنة كأداة قياس، وليست مجرد آلة هيدروليكية. إن قائمة المراجعة اليومية القصيرة تمنع عودة معظم المشاكل الشائعة.
تتغير لزوجة الزيت مع تغير درجة الحرارة، لذا فإن معايرة الآلة الباردة يمكن أن تؤدي إلى حدوث خطأ منهجي في عملية الإنتاج الدافئة. يجب التحقق من محول عزم الدوران والكابل ومكبر الصوت والشاشة باستخدام خلية عزم دوران رئيسية مخصصة للمعايرة فقط. يعتمد الفاصل العملي على عدد الورديات وشدة العمل؛ تقوم العديد من المتاجر بتكرار وصلة مرجعية في بداية كل نوبة عمل وإجراء فحص كامل للخلية الرئيسية شهريًا.
تُعد إدخالات الفك البالية أو غير الصحيحة السبب الأكثر شيوعًا لمشاكل وحدة الثني المرتبطة بالتثبيت. يجب أن يتطابق نصف قطر الإدخال مع القطر الخارجي الفعلي للأنبوب، وليس الحجم الاسمي المكتوب في ملف المهمة. سوف تكون الأنابيب ذات الجدار الرقيق بيضاوية قبل أن تتحرك قراءة عزم الدوران إذا تم ضبط ضغط التثبيت على سلسلة غلاف أثقل. يعد وضع علامات على الإدخالات حسب نصف القطر وإبقاء القوالب البالية خارج الخدمة طريقة منخفضة التكلفة لتجنب تلف الخيوط الباهظة الثمن.
من السهل تجاهل اختلال المغزل لأنه يتطور ببطء. سيوضح شريط الاختبار ومؤشر الاتصال ما إذا كانت مقدمة المغزل مربعة مع محور التثبيت. يجب استخدام التسامح الخاص بالشركة المصنعة للجهاز بدلاً من الفحص البصري، لأن الخيط الأول يمكن أن يتلف بمقدار جزء من المليمتر.
إذا ظهرت نفس المشكلات مرة أخرى بعد دورة صيانة كاملة، فقد لا تتمتع وحدة المخالفة بالصلابة أو دقة التحكم أو تسجيل البيانات اللازمة لمزيج الاتصال في متجرك. يجب أن يعتمد الاختيار على نطاق عزم الدوران، وتجويف المغزل، ونظام التثبيت، ووظائف التحكم التي تجعل التغيير قابلاً للتكرار.
بالنسبة للمحلات التجارية التي تقوم بتصنيع وتفكيك وصلات التوصيل والأنابيب، تعد وحدة ثني غلاف الماكينة وقارنة الأنابيب TYSKNKJ-100 مثالًا على آلة مصممة حول عزم الدوران الهيدروليكي المتحكم فيه والتثبيت القائم على القالب. إنه يمنح المشغل عزم دوران واضحًا وقراءة الدوران، وهو بالضبط ما يحتاجه تسلسل التشخيص.
للحصول على مقارنة أوسع بين أنواع الأجهزة، اقرأ الدليل الخاص بـ اختيار مخرطة وحدة اقتران الغلاف والأنابيب قبل الاختيار بين وحدة ثني قائمة بذاتها، وآلة لولبة وخياطة مدمجة، ووحدة سيتم دمجها لاحقًا في خط الإنتاج.
على الرغم من التشخيص الصحيح، فإن بعض حالات فشل وحدة الثني تترك خيوطًا تالفة على الأنابيب القابلة للاستخدام. يعد التخلص من كل طرف أنبوب تالف أمرًا مكلفًا، خاصة على دفعات صغيرة. يمكن لمخرطة معالجة أنابيب الزيت المُصممة خصيصًا لهذا الغرض إعادة قطع أو استعادة ملف تعريف الخيط بنفس توقعات الدقة مثل المعالجة الأصلية. إن مخرطة معالجة أنابيب الزيت TYSK1355 عبارة عن آلة واحدة مصممة لأعمال الإصلاح وإعادة التشغيل هذه.
إذا كانت المشكلة الأساسية هي المعالجة اليدوية بدلاً من دقة عزم الدوران، فإن خط التوصيل الآلي يزيل الجزء الأكثر تنوعًا من العملية: تحريك الأنبوب والوصلة داخل وخارج وحدة الكبح يدويًا. يربط خط الإنتاج الذكي للاقتران التركيب والفحص وتسجيل البيانات بحيث يتم الاحتفاظ بمنحنى عزم الدوران لكل اتصال.
يتم حل مشكلة وحدة الانحراف عندما تتمكن الماكينة من تكرار نفس عزم الدوران وتحويل النتيجة ضمن تفاوت الاتصال. ابدأ بالمعايرة والتغيير. إذا لم تتمكن الماكينة من الاستمرار في العملية بعد ذلك، فيجب أن تعمل الخطوة التالية على تحسين إمساك العمل، أو التحكم في عزم الدوران، أو التعامل مع المواد.
المنتجات ذات الصلة
 النموذج: Tysk-630t
تعتمد الجهاز نظام Fanuc CNC مع دقة المعالجة المستقرة ووظائف البرمجة المرنة لضمان أن الأجزاء المعالجة تلبي معايير الصناعة الصارمة. يمكن لتصميم عزم الدوران العالي والتحميل الثقيل التعامل مع العمل المستمر على المدى الطويل ولديه متانة قوية .
 النموذج: Tysk-1355
تعتمد الجهاز نظام Fanuc CNC مع دقة المعالجة المستقرة ووظائف البرمجة المرنة لضمان أن الأجزاء المعالجة تلبي معايير الصناعة الصارمة. يمكن لتصميم عزم الدوران العالي والتحميل الثقيل التعامل مع العمل المستمر على المدى الطويل ولديه متانة قوية .
 سلسلة: Tysk-NKJ
تستخدم الماكينة محركًا هيدروليكيًا ، وآلية عائمة ميكانيكية ، والكشف عن عزم الدوران في الوقت الفعلي ، ويتكيف مع الانحناء المادي ، ويمنع تشوه المواد. يتم تكوين الآلات المساعدة للمساعدة في شبه التوت .
 حلول المواد الطويلة والثقيلة
يمكن لوضع الدعم المرن الخاص أن يقلل بشكل فعال من تأثير ثني قطعة العمل على المعالجة وتحسين الإنتاجية. مطابقة تمامًا مع مخرطة لولبة الأنابيب الخاصة بنا.
 كسارة الحديد وحدات
الشفرات مصنوعة من مواد عالية القوة ويتم وضعها بشكل معقول عند مخرج مستخرج الرقائق لكسر رقائق الحديد المتكتلة. تقليل مخاطر التراجع وتحسين استخدام إطار النفايات.
 السلسلة: TYSK-HB
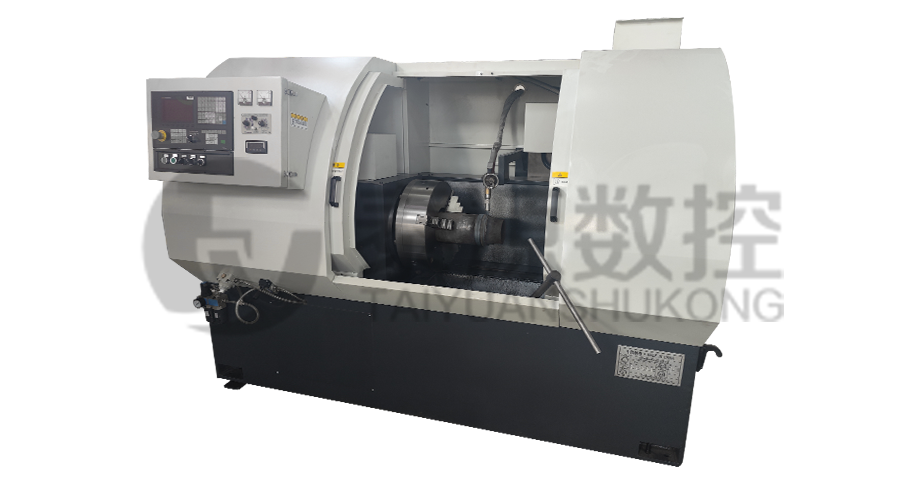
ينطبق على ARNCO 100XT، 200XT، 300XT. دعم لحام سطح السلك الصلب أو φ1.2-2.0. يمكن تجهيزه بلحام رش مسدس واحد ولحام رش مسدس مزدوج بطريقتين. دعم التحكم في نظام PLC أو CNC.
 الموديل: TYSK-XQJ-550
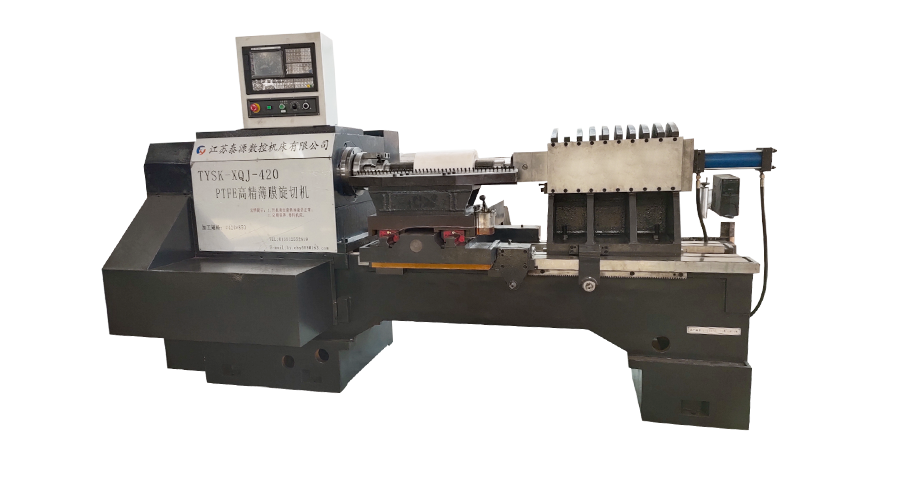
مصممة لمعالجة الفراغات بقطر أقصى يبلغ 550 ملم وطول أقصى يبلغ 1000 ملم. يمكننا أيضًا التخصيص وفقًا لاحتياجات المستخدمين. سرعة التغيير والسمك باستخدام CNC.
