

 English
 عربى
 中文简体

معلومات تذكيرية


2026-10-30
محتوى
ضع مقياسًا حلقيًا على أول أداة توصيل تخرج من مخرطة جديدة وسوف تمر دائمًا تقريبًا. قم بتشغيل نفس الآلة لمدة أربع ساعات على غلاف الجدار الثقيل P110 وستتغير الصورة: ينجرف قطر الملعب نحو الحد الأقصى، وتبدأ قمم الخيط في التمزق، ويقوم المشغل بقص التغذية بهدوء للحفاظ على التسامح. المسافة بين الجزء الأول الجيد والجزء الثابت من الألف هي ما تشتريه حقًا.
إذن هنا هو الاستنتاج أولا. قم بتقييم دقة المعالجة كقدرة يتم قياسها عبر سلسلة من الأجزاء المتتالية المقطوعة من الأنبوب الخاص بك باستخدام أجهزة القياس الخاصة بك. قم بتقييم كفاءة الإنتاج بالدقائق لكل جزء مقبول، مع احتساب التحميل والتثبيت والقياس وإزالة الرقاقة وإعادة العمل. إن رقم دقة تحديد الموضع الذي يبلغ بضعة ميكرونات لا يثبت شيئًا تقريبًا بشأن أي من الرقمين؛ يثبت تشغيل القدرة المكون من أربعين جزءًا والتحول الموقوت كل شيء تقريبًا.
توضح بقية هذه المقالة الضوابط التي تحول كلا الادعاءين إلى دليل يمكنك الاحتفاظ بالمورد له.
الغلاف والأنابيب ووصلات أنابيب الحفر تعيش أو تموت على شكل خيط. في أداة التوصيل أو الدبوس الملولبة وفقًا لممارسة API 5CT و5B، فإن الميزات التي تحدد ما إذا كانت أختام الوصلات وتعويض عزم الدوران هي نفس الميزات التي يجب عليك قياسها عند القبول:
يثبت أحد أجزاء الإعداد أن المشغل يمكنه الاتصال بالجهاز. ويثبت التشغيل المتتالي للجزء أن الجهاز ثابت. اطلب ثلاثين إلى خمسين جزءًا ملولبًا دون لمس الإزاحات، واطلب سجلات القياس بنفس التنسيق الذي يستخدمه الفحص الوارد. إذا لم يتمكن المورد من وصف كيفية الاحتفاظ بهذه السجلات للقياس القياسي، فاعتبر ذلك بمثابة تحذير: الانضباط وراءه التوافق مع API 5CT في مخرطة ثني الغلاف والأنابيب هو نفس النظام الذي يعتمد عليه بروتوكول القبول الخاص بك.
يظهر وضعان للفشل بعد التثبيت وليس قبله: الانجراف الحراري والانحراف تحت القطع الثقيل. ومن السهل الكشف عن كليهما في يوم واحد إذا كان الاختبار مصممًا لذلك.
قارن بين المجموعتين الباردة والدافئة. إن انحراف أكثر من جزء صغير من نطاق تسامح الخيط الخاص بك عبر الوردية يعني أن الماكينة ستحتاج إلى تصحيحات الإزاحة عدة مرات في اليوم، وتقع هذه التكلفة على عاتق المشغلين لديك وليس على المورد.
| المؤشر الذي يظهر لك | ما يظهر حقا | ما يمكن أن تخفيه |
|---|---|---|
| دقة تحديد المواقع للمحور X و Z | التحكم وجودة القيادة في ظل ظروف الإضاءة والتفريغ | النمو الحراري والانحراف أثناء القطع الثقيل المتقطع |
| جزء واحد جيد يتم قياسه على قطعة الإعداد | يمكن للمشغل الاتصال بالجهاز | انتشار الدفعة ومعدل تآكل الأداة وانحراف الإزاحة عبر وردية العمل |
| استدارة شريط الاختبار | حالة المغزل والظرف عند الحمل المنخفض | خطر الثرثرة عندما تقوم الأداة بتعشيق الأنابيب المزورة أو ذات الجدران الثقيلة |
| يتم فحص قطر الملعب بمقياس الحلقة | توافق شكل الخيط المحلي | تفتق وخطأ في الرصاص ومواجهة على طول خيط طويل |
| قراءة وقت الدورة من عنصر التحكم | وقت الحركة المبرمج فقط | التحميل والتثبيت والقياس وإزالة الرقاقة ووقت إعادة العمل |
وقت الدورة على شاشة التحكم يغري كل آلة. يحسب الحركة المبرمجة ويفترض أن الجزء جيد. المقياس الصادق هو إجمالي وقت الأرضية مقسومًا على الأجزاء المقبولة، لأن هذا هو الرقم الذي تمتصه ورقة التكاليف الخاصة بك في النهاية.
مثال. لنفترض أن أداة التوصيل تستغرق ست دقائق من القطع ودقيقتين من التحميل والتثبيت، وأن جزءًا واحدًا من عشرين يحتاج إلى أربع دقائق من إعادة العمل. الرقم الحقيقي ليس ثماني دقائق. يستغرق الأمر حوالي 8.2 دقيقة لكل جزء جيد، ويزداد الأمر سوءًا في كل مرة يتحول فيها فحص المقياس إلى تغيير في الإزاحة. يؤدي تقليل وقت المناولة من خلال الأتمتة إلى نقل هذا الرقم بمقدار الخمس تقريبًا. يؤدي خفض عملية إعادة العمل إلى النصف إلى نقلها إلى أبعد من ذلك، ولا يتطلب أي تحسين مغزلًا أسرع.
وهذا هو السبب في أن حجم الماكينة وتكوينها لأعمال الأنابيب عادةً ما يتفوق على المخرطة ذات الأغراض العامة التي يتم دفعها للقيام بنفس المهمة. يبدأ النموذج المبني حول تجويف كبير، وظرف بحجم الغلاف، ومجموعة التحكم لدورات اللولبة من خط أساس أفضل.
| عنصر الدورة | حصة نموذجية من وقت الكلمة | كيفية التحقق من ذلك قبل الشراء |
|---|---|---|
| وقت القطع لكل خيط | ما يقرب من الثلث إلى النصف | حدد وقت الجري على الصف الخاص بك وسمك الجدار مع تضمين تغييرات الأداة |
| تحميل، المشبك والتفريغ | الخمس إلى الخمسين على الآلات اليدوية | حدد وقت التسلسل الكامل باستخدام أثقل أنبوب لديك |
| القياس أثناء العملية وتغييرات الإزاحة | خمسة إلى خمسة عشر بالمئة | قم بحساب عدد المرات التي يترك فيها المشغل الماكينة لكل جزء |
| إزالة الرقائق والتعامل مع الخراطة | نادرا ما يتم قياسه حتى يتوقف عن الخط | تشغيل نوبة عمل كاملة ومراقبة تحميل الناقل والكسارة |
| إعادة العمل والخردة | اثنان إلى عشرة بالمائة عندما تنجرف العملية | اسأل عن معدل الخردة من الشهر الأخير من الإنتاج |
يحدد التجويف أكبر أنبوب يمكن للآلة تمريره والصلابة التي تحافظ عليها عند قطر العمل. إن التجويف الذي يكون كبيرًا بدرجة كافية يفرض قوى طويلة متراكمة، والجزء المتدلي هو المكان الذي تأتي منه الثرثرة والخطأ المستدق. قم بمطابقة التجويف بأكبر غلاف أو أنبوب حفر تتوقع تشغيله خلال السنوات الخمس القادمة، وليس بمتوسط عمل العام الماضي.
في مخارط الأنابيب اليدوية، غالبًا ما تكون المعالجة ثلث الدورة. تعمل الخراطيش التي تعمل بالطاقة والمساند الثابتة والدعامات الدوارة على مستوى الأرضية على قطع تلك المرة دون لمس معلمة قطع واحدة. عندما يبرر الحجم ذلك، فإن آلية التحميل والتفريغ المخصصة تزيل المشغل من الجزء الأثقل من الدورة وتحافظ على ثبات وقت الدورة خلال نوبة عمل كاملة بدلاً من الساعتين الأوليين فقط.
ينتج عن الخراطة ذات الجدران الثقيلة رقائق طويلة وخيطية تلتف حول الأداة وتوقف الناقلات وتجبر على تغيير السلة يدويًا. يعمل قاطع الرقائق المقترن بكسارة على تقليل الخشونة الخيطية إلى رقائق موحدة على استمرار عملية الإخلاء وإزالة مهمة التنظيف التي نادرًا ما تظهر في دراسات وقت الدورة ولكنها تظهر دائمًا في سجلات التحول.
إذا قمت أيضًا بتركيب وتفكيك أدوات التوصيل، فإن التحكم في عزم الدوران يمثل مشكلة تتعلق بالدقة بقدر ما يمثل مشكلة تتعلق بالكفاءة. ما يهم عمليًا هو إنتاج عزم الدوران القابل للتكرار، والتغيير السريع بين أحجام الغلاف، والقدرة على تثبيت الكتف تحت الحمل بدلاً من فقط على وصلة اختبار خفيفة.
معظم الخلافات حول أدوات آلات حقول النفط تأتي من صيغة القبول، وليس من الحديد نفسه. قم بتغطية هذه النقاط قبل توقيع أمر الشراء:
هذه البنود لا تكلف شيئا للتفاوض عليها قبل التوقيع ويصعب إضافتها بعد ذلك.
هناك رقمان يحملان القرار: توزيع الأبعاد على المدى الطويل، والدقائق لكل جزء مقبول من المادة الخاصة بك. كل شيء آخر في ورقة المواصفات يدعم التفاصيل. إن الآلة التي تحمل الرقم الأول وتقوم بتحسين الرقم الثاني تستحق ثمنها، مهما كان رقم دقة تحديد الموقع المطبوع بجانبها.
المنتجات ذات الصلة
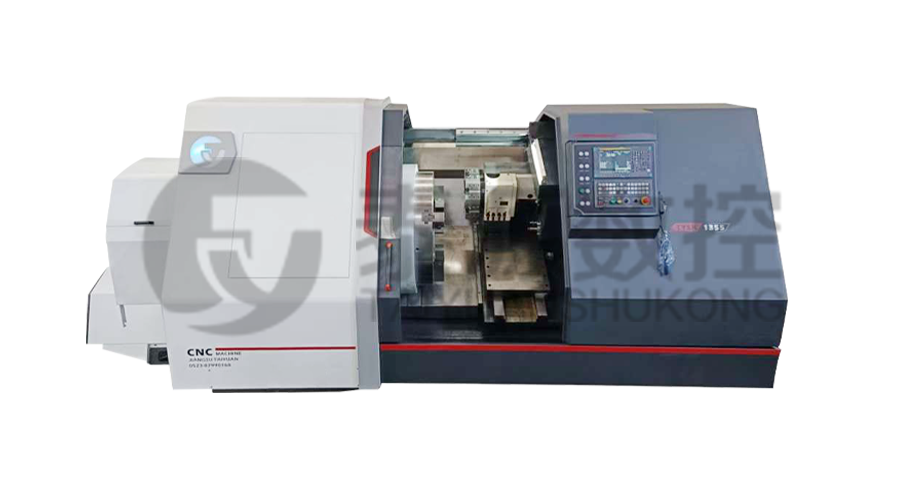
 النموذج: Tysk-630t
تعتمد الجهاز نظام Fanuc CNC مع دقة المعالجة المستقرة ووظائف البرمجة المرنة لضمان أن الأجزاء المعالجة تلبي معايير الصناعة الصارمة. يمكن لتصميم عزم الدوران العالي والتحميل الثقيل التعامل مع العمل المستمر على المدى الطويل ولديه متانة قوية .
 النموذج: Tysk-1355
تعتمد الجهاز نظام Fanuc CNC مع دقة المعالجة المستقرة ووظائف البرمجة المرنة لضمان أن الأجزاء المعالجة تلبي معايير الصناعة الصارمة. يمكن لتصميم عزم الدوران العالي والتحميل الثقيل التعامل مع العمل المستمر على المدى الطويل ولديه متانة قوية .
 سلسلة: Tysk-NKJ
تستخدم الماكينة محركًا هيدروليكيًا ، وآلية عائمة ميكانيكية ، والكشف عن عزم الدوران في الوقت الفعلي ، ويتكيف مع الانحناء المادي ، ويمنع تشوه المواد. يتم تكوين الآلات المساعدة للمساعدة في شبه التوت .
 حلول المواد الطويلة والثقيلة
يمكن لوضع الدعم المرن الخاص أن يقلل بشكل فعال من تأثير ثني قطعة العمل على المعالجة وتحسين الإنتاجية. مطابقة تمامًا مع مخرطة لولبة الأنابيب الخاصة بنا.
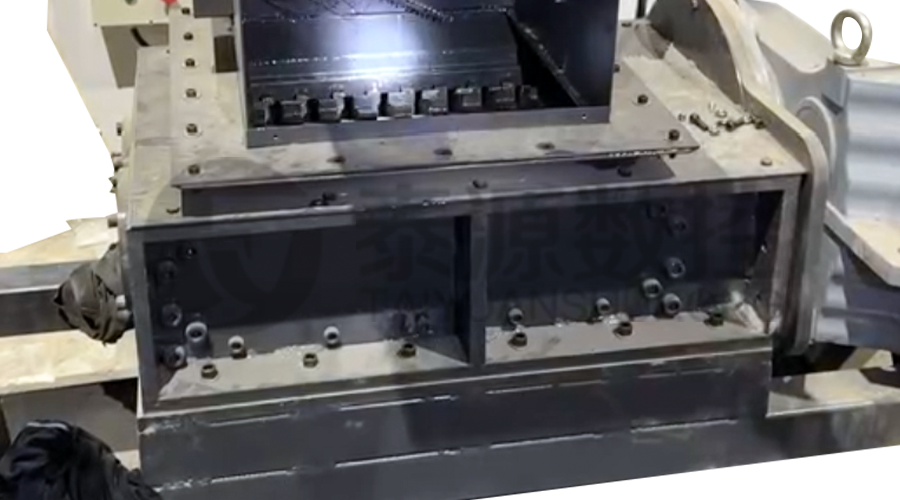 كسارة الحديد وحدات
الشفرات مصنوعة من مواد عالية القوة ويتم وضعها بشكل معقول عند مخرج مستخرج الرقائق لكسر رقائق الحديد المتكتلة. تقليل مخاطر التراجع وتحسين استخدام إطار النفايات.
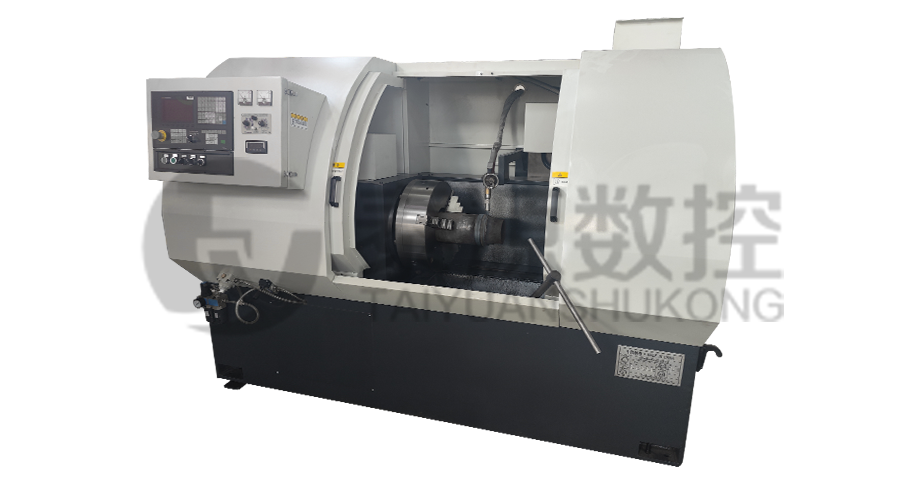 السلسلة: TYSK-HB
ينطبق على ARNCO 100XT، 200XT، 300XT. دعم لحام سطح السلك الصلب أو φ1.2-2.0. يمكن تجهيزه بلحام رش مسدس واحد ولحام رش مسدس مزدوج بطريقتين. دعم التحكم في نظام PLC أو CNC.
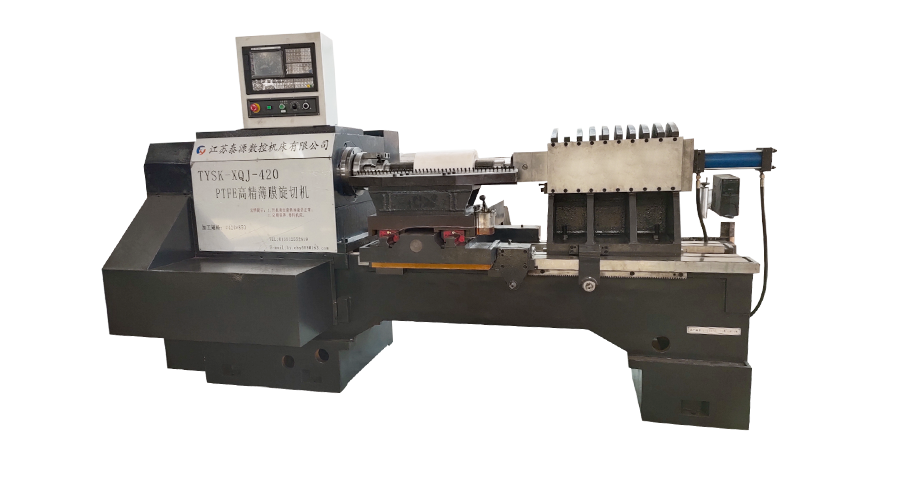 الموديل: TYSK-XQJ-550
مصممة لمعالجة الفراغات بقطر أقصى يبلغ 550 ملم وطول أقصى يبلغ 1000 ملم. يمكننا أيضًا التخصيص وفقًا لاحتياجات المستخدمين. سرعة التغيير والسمك باستخدام CNC.
