

 English
 عربى
 中文简体

معلومات تذكيرية


2026-10-07
محتوى
عادة ما يكتشف المتجر الذي يشتري مخرطة لولبة بحجم 2 3/8 بوصة أن الآلة خاطئة في يوم وصول طلب التغليف. لن يمر تجويف المغزل بالأنبوب، ولا يستطيع ظرف الظرف حمل الوزن، وتبدأ مقاييس الخيط في سرد قصة مختلفة في النوبة الثانية. القرار المهم ليس هو العلامة التجارية للتحكم الموجودة على اللوحة. إنها غلاف الأنبوب، وشكل الخيط، وصلابة هيكل القطع، وعزم الدوران الأساسي الذي يجب أن تتحمله أداة التوصيل.
اعمل من خلال المتطلبات بهذا الترتيب ويصبح اختيار الماكينة ضيقًا إلى حد ما. تخطي خطوة وستظهر الفجوة لاحقًا على شكل خيوط خردة أو أدوات توصيل مرفوضة أو مخرطة تظل خاملة لأنها لا يمكنها تشغيل سوى نصف مزيج المنتج.
كل رقم في عرض أسعار المخرطة يقع أسفل الأنبوب الذي تنوي تشغيله. اكتب أربعة أرقام أولاً: نطاق القطر الخارجي، والحد الأقصى لسمك الجدار، وطول المفصل، ووزن المفصل الواحد. بالنسبة للأنابيب الأنبوبية لحقول النفط، يتبع الطول نطاق API، مع وصلات النطاق 1 حوالي 6.1 م، والنطاق 2 حوالي 9.4 م، والنطاق 3 حوالي 13.7 م، ويجب أن تتناسب القاعدة ومواضع الراحة الثابتة وحركة غراب الذيل مع النطاق الذي تشتريه بالفعل.
تتحمل المغزل هو الحد الصعب الأول. تقوم مخارط لولبة الأنابيب عادةً بتمرير الأنبوب عبر المغزل بحيث يمكن تشكيل كلا الطرفين دون إعادة القذف، مما يعني أن التجويف الداخلي يجب أن يتجاوز أكبر جسم أنبوب يمكنك تشغيله على الإطلاق. يغطي التجويف مقاس 165 مم معظم أعمال الأنابيب وأعمال التغليف الصغيرة إلى المتوسطة؛ يدفع الغلاف ذو القطر الكبير المتطلبات إلى فئة 250-350 مم وتنمو معها كتلة الماكينة. إذا كان التجويف هامشيًا، ينتهي الأمر بالمشغل بالتصنيع مع تعليق الأنبوب من ظرف الظرف، ويعاني استدقاق الخيط.
لإلقاء نظرة فاحصة على حجم التجويف وتأثيره على إمساك العمل، راجع هذه الملاحظات متطلبات تجويف المغزل لآلات خيوط الأنابيب .
| نطاق OD للأنابيب | منتج نموذجي | من خلال تتحمل الطبقة | تشاك والدعم | ملاحظة عملية |
|---|---|---|---|---|
| 1.660–2 3/8 بوصة | الأنابيب والوصلات الصغيرة | 80-110 ملم | ظرف طاقة 3 فك، 250 مم | سرعة دوران أعلى، قطع خفيفة |
| 2 7/8–4 1/2 بوصة | الأنابيب والغلاف | 130-170 ملم | ظرف ثلاثي الفك، 315-400 ملم | فئة المتجر الأكثر شيوعًا |
| 5 1/2–7 بوصة | غلاف | 200-240 ملم | 4-فك مستقل، 500 ملم | راحة ثابتة ينصح بشدة |
| 9 5/8–13 3/8 بوصة | غلاف كبير ووصلات | 350 ملم فما فوق | 4-ظرف فكي 800 ملم فما فوق | سرير ثقيل، سرعة منخفضة، عزم دوران مرتفع |
خيوط حقول النفط ليست خيوط آلة عامة. يتم تعريف وصلات الغلاف والأنابيب بواسطة API 5B، الذي يعمل على إصلاح شكل الخيط والتفاوتات المستدقة والأبعاد التي سيفحصها مقياس الحلقة أو القابس. خيط الغلاف المشترك عبارة عن دعامة مكونة من 8 خيوط لكل بوصة مقطوعة على شكل مستدق بنسبة 1:16، ويغطي القبول قطر الملعب وارتفاع الخيط وتنوع الرصاص والاستدقاق. المخرطة التي لا يمكنها تحمل هذه التفاوتات تنتج باستمرار وصلات تفشل في القياس، وهذه تكلفة خردة وليست تكلفة إعادة العمل.
هناك ميزتان للآلة تحملان معظم هذا العبء. الأول هو قدرة التحكم في الترابط: الترابط أحادي النقطة مع تشفير دقيق للمغزل، وإصلاح الخيط وإعادة مطاردته، واستجابة مؤازرة كافية لتثبيت الرصاص عبر طول الخيط بالكامل. والثاني هو الاستقرار الحراري. إن المخرطة التي تنمو بمقدار 20 ميكرون بين البداية الباردة وفترة ما بعد الظهيرة الدافئة سوف تنحرف عن نطاق تحمل قطر الملعب، لذا فإن تبريد المغزل وتصميم السرير وروتين الإحماء مهم هنا أكثر من المخرطة العامة.
يجب التخطيط للقياس جنبًا إلى جنب مع الماكينة، وليس بعدها. قم بتخصيص مقاييس الحلقة والسدادات التي تتوافق مع أنواع الاتصال الخاصة بك، واكتب في عقد الشراء أنه سيتم الحكم على القبول باستخدام تلك المقاييس الموجودة على الأنبوب الخاص بك، وليس على شريط اختبار مصقول. تمت تغطية تفاصيل الامتثال الخاصة بأعمال التوصيل والخلاف في هذا المرجع غلاف API 5CT وأنابيب اقتران مخالفة امتثال المخرطة .
التأرجح المعلن عنه لا يعمل. في الدرجات P110 وQ125، تكون قوى القطع عند استدقاق 1:16 كبيرة، وتتصلب المادة على السطح. يجب على الماكينة أن تمتص هذه القوة دون انحراف قطعة الشغل، لأن بضعة ميكرونات من الحركة بين الأداة وجانب الخيط تظهر مباشرة كخطأ في الرصاص.
انظر إلى الحقائق الهيكلية بدلاً من الأرقام التسويقية: عرض السرير وصلابة التوجيه، وترتيب محمل المغزل والتحميل المسبق، وقسم ريشة غراب الذيل، وما إذا كان المسند الثابت مثبتًا على سطح مُشكل آليًا أو على الأنبوب الخام OD. تتحمل الآلات الأثقل تمريرات أعمق وعمرًا أطول للأداة؛ تجبر الآلات الأخف وزنًا المشغل على القيام بعدة تمريرات زنبركية، وهو أمر بطيء وغير متناسق. الثرثرة هي العلامة المرئية لوصول الآلة إلى حدودها القصوى، ولن يتمكن أي إعداد تحكم من إصلاح هيكل خفيف جدًا بحيث لا يمكن قطعه.
وصلات أداة أنبوب الحفر قصيرة وسميكة وأصعب بكثير من الغلاف. إنهم يدعون إلى هندسة مختلفة: ظرف أكبر، وسرير فعال أقصر، ومغزل يوفر عزم الدوران بسرعة منخفضة بدلاً من عدد دورات المحرك في الدقيقة. إذا كانت وصلات أنابيب الحفر جزءًا من المزيج الخاص بك، فتعامل معها كمتطلب منفصل عند تحديد حجم المخرطة بدلاً من افتراض أن آلة التغليف ستغطيها.
إن قطع سن الدبوس وتكوين أداة التوصيل هما عمليتان منفصلتان، وغالبًا ما يتم الخلط بينهما أثناء اختيار الماكينة. مخرطة الخيط تقطع الخيط. تقوم وحدة الثني، أو الآلة الملولبة، بإمساك الأنبوب وتدوير أداة التوصيل إلى عزم دوران تعويضي يتم التحكم فيه بحيث تستقر الكتف بشكل صحيح ويمكن للوصلة أن تتحمل الأحمال الموجودة في قاع البئر.
مقاييس متطلبات عزم الدوران مع القطر وسمك الجدار. قد تكلف وصلة الأنابيب الصغيرة مئات قليلة من الجنيهات القدمية، بينما تصل تكلفة وصلات الغلاف الكبيرة إلى عدة آلاف. ولذلك تحتاج آلة الثني إلى مواصفات عزم الدوران، وطريقة القياس، ونظام التسجيل الذي ينتج أثرًا لكل مفصل. إذا طلب عميلك سجلات تعويضية، وكان معظم المشغلين يفعلون ذلك، فيجب على الجهاز تسجيلها.
اطرح سؤالاً واحدًا قبل الاختيار بين نوعي الماكينة: هل الوصلة المتوفرة مفكوكة ومثبتة في الموقع، أم أنها معوجة في المصنع أو ساحة الأنابيب؟ تحدد الإجابة ما إذا كنت بحاجة إلى مخرطة لولبة أو وحدة ثني أو كليهما.
يعد التحميل اليدوي لمفصل يبلغ طوله 9 أمتار ووزنه 500 كجم بطيئًا ويمثل عقابًا جسديًا، وهذا هو السبب الرئيسي وراء فشل المتجر الذي يمتلك مخرطة جيدة في تحقيق هدف الإنتاج المستهدف. آليات التحميل والتفريغ التلقائية تغير الحساب. إنها تقلل من وقت عدم القطع لكل مفصل، وتبقي المشغل بعيدًا عن الأنبوب الدوار، وتجعل التحولات غير المراقبة واقعية بالنسبة للأحجام المتكررة.
وقت الدورة ليس سرعة المغزل مضروبة في طول الخيط. قم بإحصاء التسلسل بأكمله: التحميل، المشبك، الوجه، الشطب، الخيط، القياس، التفريغ، والمشي بين المحطات. في وصلة الغلاف النموذجية، قد يستغرق قطع الخيوط من دقيقتين إلى ثلاث دقائق، بينما تستغرق المعالجة والقياس وقتًا أطول من ذلك. هذا هو المكان الذي تدفع فيه الأتمتة.
يجب تحديد الأتمتة مع المخرطة، وعدم إضافتها بعد ذلك. يجب تصميم الواجهة بين اللودر، وقابض الظرف، والثبات الثابت والتحكم كنظام واحد؛ التعديل التحديثي في وقت لاحق يكلف أكثر وعادة ما يضر بالتخطيط.
القبول هو المكان الذي تصبح فيه المواصفات قابلة للتنفيذ. قم ببناء اختبار الجريان السطحي حول الأنبوب الخاص بك، وشكل الخيط الخاص بك، وأجهزة القياس الخاصة بك، ووافق على معايير النجاح كتابيًا قبل شحن الماكينة.
إن مخرطة لولبة الأنابيب CNC المناسبة هي تلك التي تغطي مزيج منتجك الحقيقي مع هامش التجويف وعزم الدوران والصلابة، وليست تلك التي تتمتع بأكبر تأرجح مُعلن عنه. إن الحجم الزائد يكلف رأس المال والمساحة الأرضية؛ تخفيض تكاليف الخردة وإعادة العمل والأوامر المفقودة. بين هذين الاثنين، يعد تصغير الحجم هو الخطأ الأكثر تكلفة، لأنه لا يمكن استرداد الخيط المرفوض، ونادرًا ما يتم التسامح مع التسليم المفقود.
اكتب قائمة المتطلبات بالترتيب الذي تتبعه هذه المقالة: غلاف الأنبوب، وشكل الخيط وقياسه، وهيكل القطع، وعزم الدوران التجميلي، ثم الأتمتة والقبول. خذ هذه القائمة إلى منشئ الآلات واطلب إجراء جولة إعادة على الأنبوب الخاص بك. الجهاز الذي يجتاز هذا الاختبار على المواد الخاصة بك هو الإجابة الصحيحة، بغض النظر عما يقوله الكتيب.
المنتجات ذات الصلة
النموذج: Tysk-630t
تعتمد الجهاز نظام Fanuc CNC مع دقة المعالجة المستقرة ووظائف البرمجة المرنة لضمان أن الأجزاء المعالجة تلبي معايير الصناعة الصارمة. يمكن لتصميم عزم الدوران العالي والتحميل الثقيل التعامل مع العمل المستمر على المدى الطويل ولديه متانة قوية .
 النموذج: Tysk-1355
تعتمد الجهاز نظام Fanuc CNC مع دقة المعالجة المستقرة ووظائف البرمجة المرنة لضمان أن الأجزاء المعالجة تلبي معايير الصناعة الصارمة. يمكن لتصميم عزم الدوران العالي والتحميل الثقيل التعامل مع العمل المستمر على المدى الطويل ولديه متانة قوية .
 سلسلة: Tysk-NKJ
تستخدم الماكينة محركًا هيدروليكيًا ، وآلية عائمة ميكانيكية ، والكشف عن عزم الدوران في الوقت الفعلي ، ويتكيف مع الانحناء المادي ، ويمنع تشوه المواد. يتم تكوين الآلات المساعدة للمساعدة في شبه التوت .
 حلول المواد الطويلة والثقيلة
يمكن لوضع الدعم المرن الخاص أن يقلل بشكل فعال من تأثير ثني قطعة العمل على المعالجة وتحسين الإنتاجية. مطابقة تمامًا مع مخرطة لولبة الأنابيب الخاصة بنا.
 كسارة الحديد وحدات
الشفرات مصنوعة من مواد عالية القوة ويتم وضعها بشكل معقول عند مخرج مستخرج الرقائق لكسر رقائق الحديد المتكتلة. تقليل مخاطر التراجع وتحسين استخدام إطار النفايات.
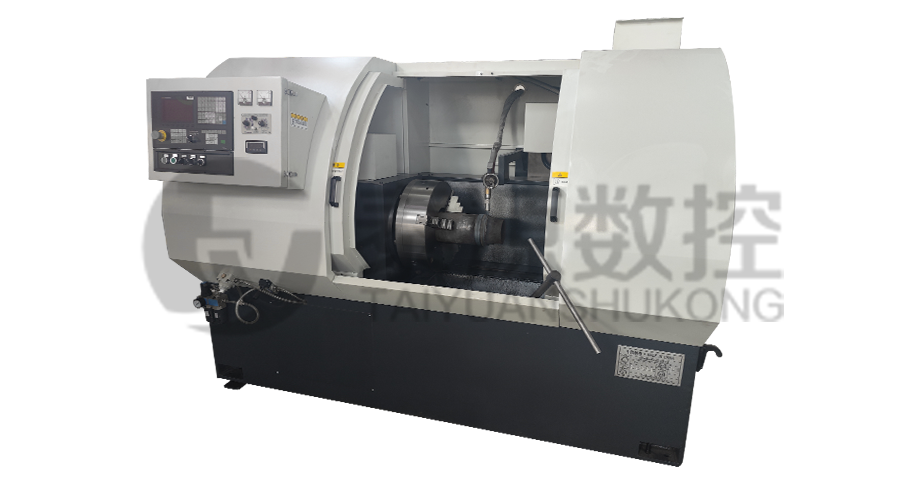 السلسلة: TYSK-HB
ينطبق على ARNCO 100XT، 200XT، 300XT. دعم لحام سطح السلك الصلب أو φ1.2-2.0. يمكن تجهيزه بلحام رش مسدس واحد ولحام رش مسدس مزدوج بطريقتين. دعم التحكم في نظام PLC أو CNC.
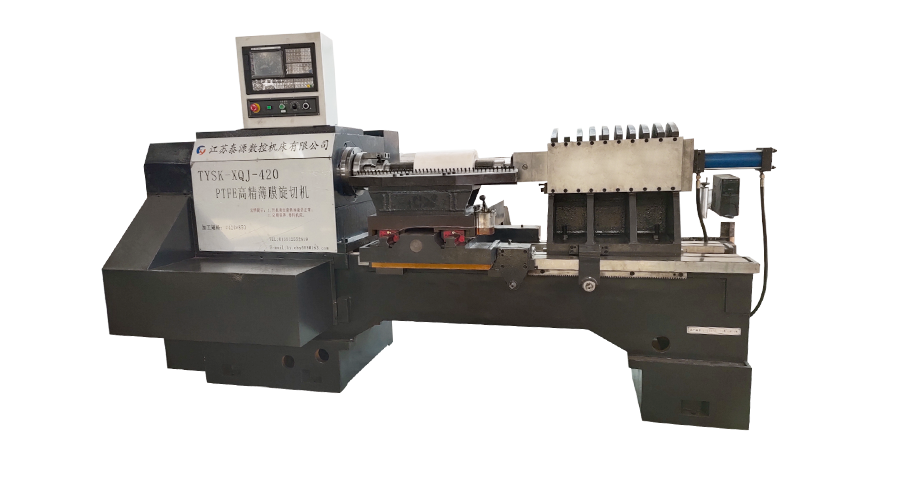 الموديل: TYSK-XQJ-550
مصممة لمعالجة الفراغات بقطر أقصى يبلغ 550 ملم وطول أقصى يبلغ 1000 ملم. يمكننا أيضًا التخصيص وفقًا لاحتياجات المستخدمين. سرعة التغيير والسمك باستخدام CNC.
