

 English
 عربى
 中文简体

معلومات تذكيرية


2026-11-06
محتوى
يأتي تقييم مخرطة لولبة الأنابيب CNC إلى اختبارين منفصلين: ما إذا كان يمكنها الاحتفاظ بهندسة الخيط عبر الدفعة، وما إذا كان يمكنها قطع أحجام الأنابيب، وأشكال الخيوط، والأحجام التي تبيعها بالفعل. لا يثبت الحد الأقصى لقطر الكتيب أيًا منهما. اطلب قطع اختبار شاهد على المادة الخاصة بك، باستخدام نفس شكل الخيط وطريقة العمل، مع أخذ القياسات في الجزء الأول، بعد الإحماء، وفي نهاية التشغيل.
تعريف العمل: دقة التصنيع هي قدرة المخرطة على إعادة إنتاج هندسة الخيط المحددة - قطر الخطوة، الرصاص، زاوية الجانب، الاستدقاق، طول الخيط، والانتهاء من السطح - ضمن التسامح على الأجزاء المتتالية. قدرة معالجة الخيط هي غلاف الإنتاج: القطر الخارجي للأنبوب أو أداة التوصيل، والطول، والوزن، ونوع الخيط، والأدوات، ووقت الدورة، والأتمتة. الاثنان مرتبطان، لكنهما غير قابلين للتبادل.
يمكن للمخرطة ذات التأرجح الكبير ولكن بضربة خيط قصيرة أن تبدو قادرة على ورقة المواصفات بينما لا تزال بحاجة إلى خطوة إعادة تحديد موضع على خيط غلاف طويل. تحقق من مظروف العمل مقابل رسم الجزء الفعلي، وليس مقابل رقم العنوان.
الدقة في مخرطة لولبة الأنابيب ليست رقمًا واحدًا. إنها النتيجة المجمعة لنفاد المغزل وظرف الظرف، وحالة التوجيه والمسمار الكروي، واستجابة المؤازرة، ومسار الأداة، ودعم قطعة العمل، والنمو الحراري، وإدراج الخيط أو الأداة. الدليل الأكثر فائدة هو تقرير الأبعاد من قطع الاختبار، مدعومًا بسجلات هندسية ثابتة.
قم بقياس قطر الملعب، وخطأ الرصاص على طول الخيط الكامل، وزاوية الجانب، والتفتق، وطول الخيط، والاستدارة، والانتهاء من السطح. بالنسبة لأغلفة وأنابيب حقول النفط، تعد ممارسات قياس الخيوط API 5B ومتطلبات المنتج API 5CT بمثابة مراجع شائعة؛ تأكد من الإصدار الدقيق وشكل الخيط المحدد من قبل المشتري. إن المقياس الذي يقبل الخيط لا يثبت في حد ذاته أن الآلة يمكنها تكرار النتيجة خلال نوبة العمل.
| تحقق | ما يكشف | الأدلة على الطلب |
|---|---|---|
| نفاذ المغزل والظرف | التحويلات إلى انحراف الخيط واختلاف سمك الجدار؛ تحقق من واجهة العمل، وليس فقط تفتق المغزل. | سجل التشغيل في فكي الظرف وتقرير شريط الاختبار. |
| خطأ الرصاص والملعب | يغير جهة الاتصال وملاءمة المقياس؛ قم بفحص طول الخيط بالكامل وبأكثر من سرعة دوران واحدة. | تتبع قياس الرصاص ونتائج القياس. |
| زاوية الجناح وشكل الخيط | يحدد ما إذا كانت واجهة برمجة التطبيقات (API) المحددة أو مقياس الاتصال المتميز يقبل الخيط؛ أدخل الهندسة ويجب أن يتطابق التعويض. | تتبع ملف تعريف الخيط وإدراج المواصفات وتقرير القياس. |
| تفتق والمحاذاة | يؤثر على مكياج المواجهة والاقتران. تحقق من غراب الذيل ومحاذاة الثبات الثابت على جزء طول الإنتاج. | قياس مستدق على نفس الطول وحالة الدعم. |
| التكرار والانجراف | يمكن للآلة التي تحافظ على الحجم باردًا ولكنها تتحرك بعد الإحماء أن تقسم الدفعة. | سجلات الجزء الأول والإحماء ونهاية التشغيل مع الطوابع الزمنية. |
| الانتهاء من السطح والثرثرة | تزيد الأجنحة الخشنة من عدم اليقين في المقياس ويمكن أن تخفي أخطاء درجة الصوت، خاصة عند البروز الطويل. | قيم الخشونة، ومعلمات القطع، والقطع على أسوأ الأجزاء المتدلية. |
قبل القطع، اطلب الجريان عند فكي ظرف الظرف، واستقامة التوجيه، ورد الفعل العكسي للكرة اللولبية، وغراب الذيل أو محاذاة الراحة الثابتة. توضح هذه الفحوصات أين يمكن أن يدخل الخطأ قبل تطبيق قوة القطع والحرارة، وتساعد في تفسير سبب احتفاظ مخرطة بالحجم بينما تحتاج أخرى إلى إزاحات ثابتة.
 مخارط لولبة الأنابيب باستخدام الحاسب الآلي ومعدات معالجة الأنابيب قم بمراجعة مخارط لولبة الأنابيب CNC والمعدات ذات الصلة، بما في ذلك النماذج المميزة التي تسيطر عليها FANUC، قبل مطابقة تجويف المغزل والقدرة على عمل الأنابيب. عرض المنتج →
السعة هي غلاف الإنتاج، وليست أكبر أنبوب يمكن أن تتأرجحه المخرطة. قد تقبل الآلة OD كبيرًا ولكنها تفتقر إلى تجويف المغزل أو الراحة الثابتة أو طول الخيط أو عزم الدوران أو التحكم في الرقاقة لقطع سمك الجدار المطلوب في وقت دورة ثابت. تأكيد تجويف المغزل والتخليص من خلال ثقب مقابل أطول وأثقل أنبوب في عرض الأسعار، وليس فقط القطر الاسمي.
| عنصر القدرة | لماذا يهم | ما للتحقق |
|---|---|---|
| ظرف عمل | يجب أن يتناسب كل من OD للأنبوب، وOD للوصلة، والطول، والوزن، والتأرجح، وتجويف المغزل، والظرف، والراحة الثابتة، ودعم غراب الذيل مع الجزء. | رسم المغلف ذو الأبعاد وتخطيط العمل. |
| نطاق الموضوع | API 8 مستديرة، ودعامة، وممتازة، ومستقيمة أو مدببة، وTPI أو نطاق درجة الصوت، وطول الخيط، ويد الخيط. | قائمة برامج الموضوع وأجزاء العينة. |
| سمك المواد والجدار | يغير الفولاذ الكربوني والسبائك المنخفضة والفولاذ المقاوم للصدأ والأنابيب عالية القوة قوة القطع وتآكل الأداة ووقت الدورة. | تجربة القطع على درجة المواد والجدار الخاص بك. |
| الأدوات والمقاييس | يؤثر توفر الأداة أو الإدراج، ووقت الإعداد، وتوافق المقياس، ودعم قطع الغيار على إمكانية التكرار. | قائمة الأدوات وخطة القياس وقطع الغيار الموصى بها. |
| وقت الدورة | يتم احتساب المناولة والمحاذاة والتخشين والتشطيب والقياس وإزالة الرقائق ضمن معدل الإنتاج. | ورقة زمنية لدورة كل عنصر على حدة من تشغيل محدد بوقت. |
| الأتمتة والتحكم في الرقائق | تحدد عملية التحميل والتفريغ وتسليم سائل التبريد وإخلاء الشريحة والتعشيق ما إذا كانت الآلة ستحافظ على الإخراج أم لا. | تخطيط الأتمتة وعينة تشغيل الإنتاج. |
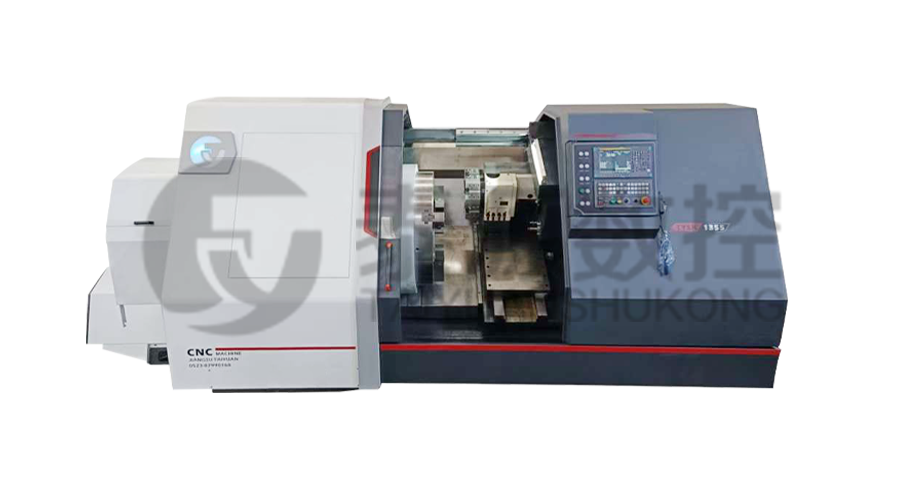 مخرطة معالجة أنابيب الزيت TYSK-1355 مخرطة يتم التحكم فيها بواسطة FANUC لإصلاح أغلفة الزيت والوصلات وإصلاح أنابيب الحفر، بنطاق Φ1000 مم، وتجويف عمود دوران قابل للتخصيص، وتصميم للحمل الثقيل. عرض المنتج →
استخدم نفس التسلسل لكل مورد حتى تظل المقارنة على حالها.
غالبًا ما يقارن المشترون آلة أكثر إحكامًا بآلة أثقل وأسرع. يعتمد التوازن الصحيح على شكل الخيط وسمك الجدار ونمط الدفعة، وليس على رقم دقة واحد.
ضع التقييم كتابيًا بحيث يقيس اختبار الاقتباس والقبول نفس الشيء.
مثال توضيحي. يخطط أحد المصنعين لقطع سنون API ذات 8 حلقات على 5-1/2 في وصلات الغلاف. مخارطتان لهما تأرجح مماثل. يقدم المورد "أ" قطعًا اختباريًا قصيرًا من الفولاذ الطري؛ يقدم المورد ب تشغيلًا محدد التوقيت على نفس درجة الغلاف، مع قطر الملعب وسجلات الرصاص في الجزء الأول، بعد الإحماء، وفي نهاية التشغيل. يمنح اقتراح المورد ب للمشتري أساسًا لمقارنة ملاءمة المقياس، والانحراف، ووقت الدورة. عرض المورد "أ" يترك مخاطر الدفعة الرئيسية دون حل. هذا سيناريو افتراضي وليس مشروع عميل.
ينتهي التقييم الذي يمكن الدفاع عنه بأربع مستندات: مظروف عمل خاص بالرسم، وسجل قياس قطع الاختبار، وخطة القياس والأدوات، وإجراء القبول المرتبط بدفعة الإنتاج الخاصة بك. إذا لم يتمكن المورد من توفير تلك العناصر الخاصة بالخيط الذي تشتريه بالفعل، فإن المطالبة بالدقة لا تزال افتراضًا.
المنتجات ذات الصلة
النموذج: Tysk-630t
تعتمد الجهاز نظام Fanuc CNC مع دقة المعالجة المستقرة ووظائف البرمجة المرنة لضمان أن الأجزاء المعالجة تلبي معايير الصناعة الصارمة. يمكن لتصميم عزم الدوران العالي والتحميل الثقيل التعامل مع العمل المستمر على المدى الطويل ولديه متانة قوية .
النموذج: Tysk-1355
تعتمد الجهاز نظام Fanuc CNC مع دقة المعالجة المستقرة ووظائف البرمجة المرنة لضمان أن الأجزاء المعالجة تلبي معايير الصناعة الصارمة. يمكن لتصميم عزم الدوران العالي والتحميل الثقيل التعامل مع العمل المستمر على المدى الطويل ولديه متانة قوية .
 سلسلة: Tysk-NKJ
تستخدم الماكينة محركًا هيدروليكيًا ، وآلية عائمة ميكانيكية ، والكشف عن عزم الدوران في الوقت الفعلي ، ويتكيف مع الانحناء المادي ، ويمنع تشوه المواد. يتم تكوين الآلات المساعدة للمساعدة في شبه التوت .
 حلول المواد الطويلة والثقيلة
يمكن لوضع الدعم المرن الخاص أن يقلل بشكل فعال من تأثير ثني قطعة العمل على المعالجة وتحسين الإنتاجية. مطابقة تمامًا مع مخرطة لولبة الأنابيب الخاصة بنا.
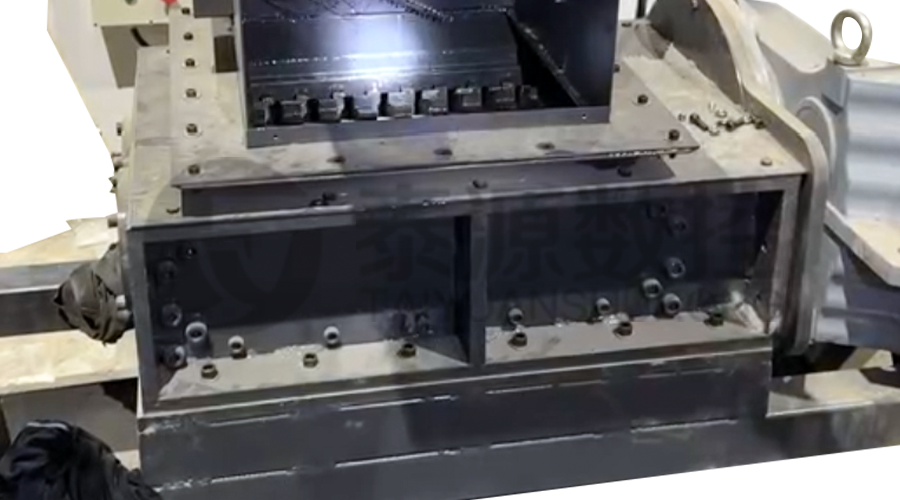 كسارة الحديد وحدات
الشفرات مصنوعة من مواد عالية القوة ويتم وضعها بشكل معقول عند مخرج مستخرج الرقائق لكسر رقائق الحديد المتكتلة. تقليل مخاطر التراجع وتحسين استخدام إطار النفايات.
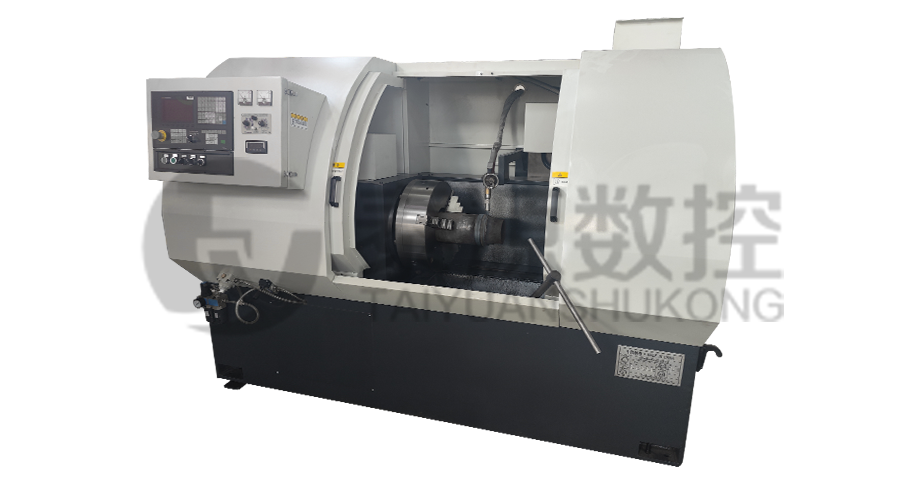 السلسلة: TYSK-HB
ينطبق على ARNCO 100XT، 200XT، 300XT. دعم لحام سطح السلك الصلب أو φ1.2-2.0. يمكن تجهيزه بلحام رش مسدس واحد ولحام رش مسدس مزدوج بطريقتين. دعم التحكم في نظام PLC أو CNC.
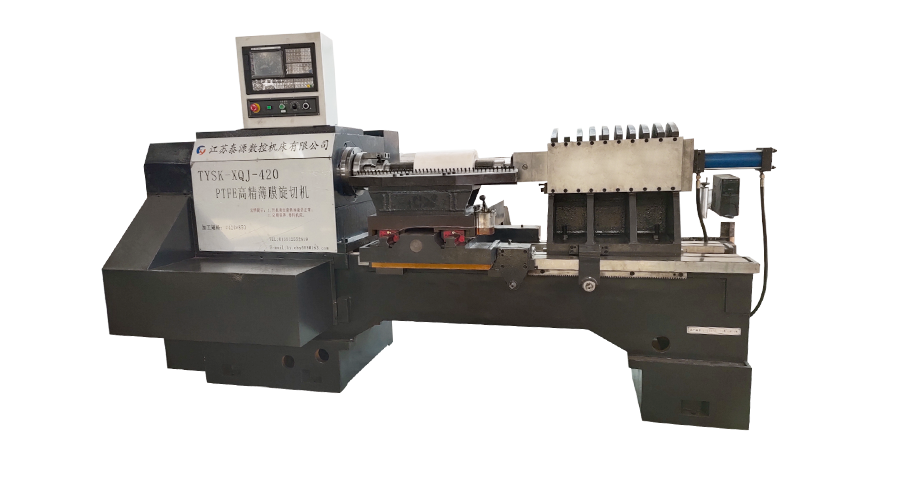 الموديل: TYSK-XQJ-550
مصممة لمعالجة الفراغات بقطر أقصى يبلغ 550 ملم وطول أقصى يبلغ 1000 ملم. يمكننا أيضًا التخصيص وفقًا لاحتياجات المستخدمين. سرعة التغيير والسمك باستخدام CNC.
