

 English
 عربى
 中文简体

معلومات تذكيرية


2026-11-04
محتوى
يتم تخطيط معظم أنابيب الحفر وخطوط التوصيل حول شراء مخرطة ثم تواجه مشكلة في المحطة التي لا يوجد حجم مناسب لها: وحدة الثني، أو شعلة النطاقات الصلبة، أو التعامل بين العمليات. يتم تعيين الإخراج على خط معالجة أنابيب حقول النفط بواسطة أبطأ محطة وبمقدار العمل الجاري المنتظر أمامها، وليس بواسطة عدد الآلات الموجودة في عرض الأسعار.
تأتي القرارات المهمة بترتيب ثابت: غلاف قطعة العمل التي يجب أن تغطيها، ومسار العملية الذي يتبعه كل جزء، وقدرة كل آلة على الاحتفاظ بهندسة الخيط، وطريقة تحرك الأنابيب وفحصها بين العمليات. تعامل مع هذه الأربعة وسيتمكن الخط من استيعاب أحجام الأنابيب الجديدة لاحقًا؛ تخطيها ونادرًا ما تؤدي إضافة الأجهزة إلى حل مشكلة الإنتاجية.
يبدأ اختيار المعدات بالأبعاد التي يجب أن تنتجها: القطر الخارجي لجسم الأنبوب وسمك الجدار، والقطر الخارجي لمفاصل الأداة بما في ذلك أي بدل ربط صلب، والطول النهائي، وشكل الخيط، ومخزون التوصيل الذي يتناسب مع كل حجم أنبوب.
قد تشترك أنابيب الحفر والوصلات في مبنى واحد، ولكنها لا تشترك في منطق تصنيع واحد. يصل جسم الأنبوب إلى شكل طويل ونحيف ويجب دعمه على طوله؛ تكون أداة التوصيل قصيرة وقاسية ويتم إنتاجها على دفعات. نادرًا ما تخدم نفس المخرطة كلا الأمرين بشكل جيد، ويجب أن ينقل التصميم المواد بين العائلتين دون تكديسها في الممر.
| المتطلبات | أنبوب الحفر | اقتران |
|---|---|---|
| طول الشغل | جسم الأنبوب بطول عدة أمتار، محمول على مساند ثابتة | جزء قصير، يتم التعامل معه وقياسه على دفعات |
| التحكم في أبعاد الآلة | تجويف المغزل، طول الفتحة وقدرة الراحة الثابتة | حجم الظرف وعمق التجويف والوصول إلى وجه الكتف |
| الهندسة الحرجة | تركيز خيط الدبوس والصندوق مع محور الأنبوب | محاذاة الخيط على طرفي نفس الجزء |
| تركيب | تشاك بالإضافة إلى مساند ثابتة، ونفاذية منخفضة في نهاية الخيط | تركيبات متدلية قصيرة، تحميل وتفريغ سريع |
| بوابة الجودة النموذجية | قياس الخيط، اتصال الكتف، الاختبار الهيدروستاتيكي | قياس الخيط قبل المكياج، سجل دوران عزم الدوران |
اكتب المظروف كمصفوفة تغطي الكتالوج الحالي الخاص بك والأحجام التي تتوقع عرضها خلال السنوات الثلاث إلى الخمس القادمة. إن الآلة التي تناسب فقط أكبر وصلة في الوقت الحاضر تصبح عائقًا للإنتاج في المرة الأولى التي يطلب فيها العميل اتصالاً أكبر.
يتداخل خط أنبوب الحفر وخط التوصيل في ماكينات اللولبة ولكنهما يتباعدان قبلهما وبعدهما، لذا فإن قرار التخطيط الأول هو العمليات التي ستحتفظ بها داخل الشركة والتي ستشتريها كأجزاء نهائية.
بالنسبة لأنبوب الحفر، يتم تنفيذ مسار عملي على النحو التالي:
تتبع أدوات التوصيل مسارًا أقصر: قطع مخزون أدوات التوصيل إلى الطول والوجه والتجويف، وقطع الخيوط الداخلية عند كلا الطرفين، والقياس، والفوسفات، ثم تسويتها على الأنبوب في محطة التجاويف. يلتقي المساران عند طاولة القياس والفحص النهائي، ولهذا السبب تنتمي منطقة التفتيش المشتركة بينهما وليس في النهاية البعيدة للمبنى.
تحدد مخرطة اللولبة كلاً من جودة الخيط ووقت الدورة الذي يمكن تحقيقه، لذلك يجب كتابة مواصفاتها حول أكبر قطر خارجي للأنبوب وأشد تسامح للخيط الذي ستنتجه، وليس حول متوسط العمل.
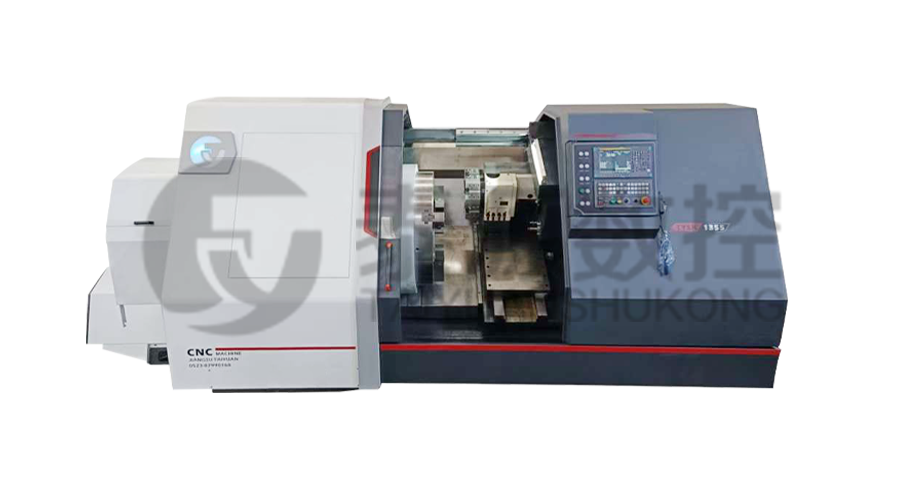 TYSK-1355 مخرطة معالجة أنابيب النفط باستخدام الحاسب الآلي قم بمراجعة مخرطة لولبة أنابيب الزيت هذه لأعمال API والتوصيل المتميز، مع تحكم FANUC والدقة والصلابة والكفاءة المطالب بها. عرض المنتج →
أربعة عوامل تحمل معظم المخاطر. يجب أن يمر تجويف المغزل بجسم الأنبوب مع خلوص لفك ظرف الظرف وأي سمك طلاء. يحدد طول الفتحة وسعة الاستراحة الثابتة مقدار الأنبوب الذي يتم تعليقه خارج الماكينة ومقدار الانحراف الذي تقبله في منطقة القطع. يؤثر عزم دوران المغزل عند سرعة اللولبة على تشطيب السطح وعمر الأداة على الوصلات ذات القطر الكبير. تحدد دقة خطوة الخيط والضبط المستدق ما إذا كان الاتصال سيجتاز القياس دون إعادة العمل.
اطلب تراكم أخطاء درجة الصوت على طول الخيط بالكامل بدلاً من رقم خطوة واحدة، وتأكد من كيفية تشكيل وجه الكتف بالنسبة لمحور الخيط. في الأنابيب الأكبر، الكتف هو السطح الحامل والختم، ويظهر الكتف المقطوع بشكل مربع كمسار تسرب أو اتصال مرفوض بعد فترة طويلة من قبول المخرطة. يمكن لآلة بحجم فئة التجويف 1000 مم أن تغطي أعمال الغلاف والأنابيب بالإضافة إلى وصلات أنابيب الحفر الأكبر حجمًا، ولكن عليك التأكد من حدود التجويف الفعلي وقابض الظرف والثبات مقابل الغلاف الخاص بك قبل معاملتها كأصل للأغراض العامة.
تعتبر وصلات وأدوات التوصيل عبارة عن أجزاء قصيرة وصلبة، وبالتالي يتغير القيد من حجم التجويف إلى تربيع الكتف، وتشطيب الجانب الخيطي، ووقت التحميل والتفريغ القابل للتكرار.
 TYSK-630T مخرطة وصلات أنابيب الحفر والاقتران تحقق من هذه المخرطة التي يتم التحكم فيها بواسطة FANUC للحصول على وصلات وصلات قصيرة وصلبة وأعمال توصيل حيث يكون تربيع الكتف، وإنهاء الخيط، ومادة التحميل المتكررة. عرض المنتج →
عادةً ما تتفوق مخرطة الوصلات والوصلات المخصصة ذات القاعدة الأقصر وسرعة الدوران الأعلى على مخرطة الأنابيب الطويلة في هذه الأجزاء، لأن الدورة تهيمن عليها المناولة وعدد التمريرات على الحدادة المتصلبة بدلاً من الوصول إليها. تأكد من كيفية إمساك الآلة بالتزوير، وما إذا كانت التركيبة تشير إلى محور الخيط أو القطر الخارجي، والمدة التي يستغرقها تغيير الحجم عند الانتقال من نوع اتصال إلى آخر. بالنسبة لأدوات التوصيل التي يتم إنتاجها على دفعات، يكون وقت تغيير الأداة والقدرة على قياس الماكينة أمرًا مهمًا بقدر أهمية سرعة المغزل.
المكياج هو عملية تجميع محكومة، وليس خطوة شد. تطبق وحدة الانحناء عزم الدوران حتى تلتقي أكتاف التزاوج، ويوضح منحنى عزم الدوران ما إذا كانت الكتف تعمل بالفعل قبل الوصول إلى عزم الدوران المستهدف.
عند تحديد أ وحدة خالف المسمار تأكد من نطاق عزم الدوران وكيفية قياس عزم الدوران: يتصرف ترتيب خلية الحمل بشكل مختلف عن التقدير المشتق من الضغط، خاصة عند الطرف المنخفض من النطاق. اسأل عن إجراء المعايرة، وتسجيل دوران عزم الدوران، والوقت اللازم للتغيير من حجم أنبوب إلى آخر. سيتم تجنب الوحدة التي تحتاج إلى نصف إزاحة لتغيير الحجم من قبل المشغلين، وعادة ما يكون الحل البديل هو قيمة عزم الدوران التي لا يمكن لأحد تتبعها.
يتم لحام النطاقات الصلبة على القطر الخارجي لمفصل الأداة لتقليل تآكل الغلاف وتآكل وصلة الأداة، وتضيف مدخلاً حراريًا ثانيًا إلى الجزء الذي تم لحامه بالفعل ومعالجته بالحرارة وربطه.
قرر مبكرًا ما إذا كان النطاق سيتم تشغيله في الخط أم خارجه. في الخط، يمكن أن يصبح عنق الزجاجة لأن معدل الترسيب محدود وعادة ما يحتاج النطاق إلى المعالجة بعد ذلك للتحكم في القطر النهائي. خارج الخط، فإنه يضيف التعامل وقائمة الانتظار الثانية. أيًا كان اختيارك، حدد التسخين المسبق، وتفاوت سمك الشريط، وعائلة السبائك، وما إذا كان يجب أن يتم تصنيع الشريط النهائي آليًا. تعمل السبائك الملائمة للهيكل على تقليل تآكل الغلاف ولكنها تتآكل وصلة الأداة بشكل أسرع، لذا فإن الاختيار يتبع التطبيق بدلاً من التفضيل العام.
تؤتي الأتمتة ثمارها عندما يهيمن التعامل مع الأنابيب، وليس القطع، على الدورة. في أعمال الأنابيب الطويلة، يمكن أن يستهلك التحميل وتحديد الموضع والضبط الثابت والتفريغ وقتًا أطول من الخيط نفسه.
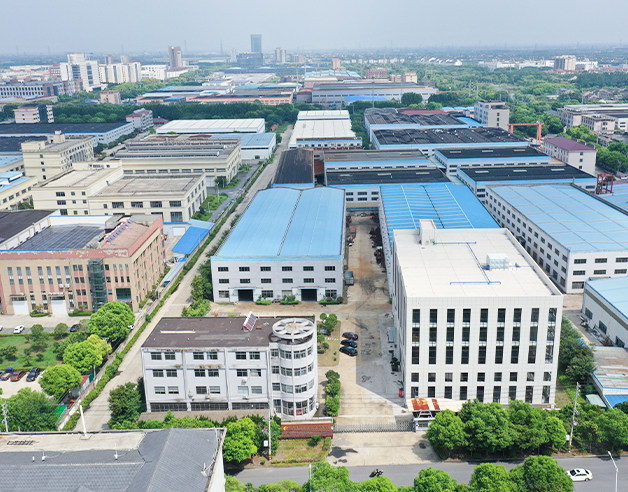 خط إنتاج أنابيب الحفر المشتركة استكشف خط الإنتاج المشترك لأنابيب الحفر التابع للشركة المصنعة ومعدات الطحن واللولبة والفحص ذات الصلة لتطبيقات حقول النفط والتطبيقات الجيولوجية والتعدينية. عرض المنتج →
ابحث عن آليات التحميل والتفريغ التي تشير إلى الأنابيب باستمرار، لأن تحديد المواقع القابل للتكرار هو ما يسمح لمشغل واحد بتشغيل جهازين أو ثلاثة. يؤدي القياس أثناء العملية في الماكينة إلى تقليل المسافة التي يقطعها الخيط المشتبه به قبل الإمساك به. من السهل التقليل من أهمية التعامل مع الرقاقة: يؤدي تدوير نهايات الأنابيب والمطروقات المشتركة للأداة إلى إنتاج رقائق طويلة وخيطية تربط بين الناقلات وخطوط سائل التبريد. إن ناقل الرقائق المقترن بالكسارة، بالإضافة إلى فلترة سائل التبريد بحجم مناسب لحجم الخراطة، يمنع التوقفات التي تمحو بهدوء المكاسب من الأتمتة.
تتم موازنة الخط عندما تتجاوز السعة المتاحة لكل محطة، بعد عمليات التبديل ووقت التوقف المخطط له، الطلب بهامش اخترته عمدًا.
الأرقام الواردة أدناه هي مثال توضيحي، وليست بيانات مقاسة من أي عملية تثبيت. وهي توضح كيفية عمل العمليات الحسابية قبل طلب المعدات.
| المحطة | وقت الدورة (دقيقة لكل قطعة) | الناتج النظري (قطعة/ساعة) | عند توفر 85% (قطعة/ساعة) | يلتقي 12 قطعة / ساعة |
|---|---|---|---|---|
| تحول الموضوع | 5.0 | 12.0 | 10.2 | لا |
| خالف | 3.0 | 20.0 | 17.0 | نعم |
| النطاقات الصعبة | 6.0 | 10.0 | 8.5 | لا |
| القياس والتفتيش | 2.5 | 24.0 | 20.4 | نعم |
في هذه الحالة الافتراضية، تقع مخرطة اللولبة تمامًا على خط الطلب بدون أي مخزن مؤقت، لذا فإن أي تغيير في الأداة يدفعها إلى ما دون الهدف، والربط الثابت هو عنق الزجاجة الحقيقي. الخيارات المعتادة هي آلة ربط ثانية، أو رأس ربط أسرع، أو تحريك النطاق بعيدًا عن المسار الحرج. يجب أن يأتي رقم التوفر من تاريخ المعدات الخاصة بك، بما في ذلك تغييرات الأداة وقياس التوقفات وعمليات تسليم التحول؛ إن استبدال نسبة 85% تقريبًا دون التحقق منها هو سبب فشل خطط السعة.
يجب أن يتم الفحص حيث يمنع الخردة من التقدم، وليس فقط عند الفحص النهائي. المشترين الذين يعملون وفقًا لـ API Spec 5DP لأنبوب الحفر، وAPI Spec 5CT للغلاف والأنابيب، وAPI Spec 5B لأبعاد خيط الغلاف والأنابيب، وAPI Spec 7-2 لقياس التوصيلات ذات الأكتاف الدوارة، يتوقعون سجلات تتطابق مع المعيار الذي يشترون به.
البوابات العملية هي التحقق الوارد من رقم الحرارة والخواص الميكانيكية، وقياس خيط القطعة الأولى في بداية كل دفعة، وقطر الملعب أثناء العملية وفحوصات الاستدقاق، ونمط ملامسة الكتف قبل التركيب، وسجلات دوران عزم الدوران من وحدة الانحناء، وسجلات الاختبار الهيدروستاتيكي بالرقم التسلسلي. يؤدي أيضًا الاحتفاظ بالمقاييس والسجلات بالقرب من الجهاز إلى تقصير الحلقة بين الكشف والتصحيح، وهو الأمر الذي يهم أكثر على الخط منه في متجر العمل. نظرة عامة أوسع على معايير أنابيب الحفر للبناء والصيانة مفيد عند كتابة خطة التفتيش.
لا تكون عروض أسعار الماكينات قابلة للمقارنة إلا عندما يصف الاستفسار نفس النطاق. قم بتضمين ما يلي قبل السؤال عن الأسعار:
الموردين الذين يجيبون على أقسام المغلف والقبول على وجه التحديد، مع ذكر الفجوات بدلاً من إخفائها، يميلون إلى أن يكونوا أسهل في الالتزام بجدول زمني بعد الطلب.
يعد أنبوب الحفر وخط التوصيل الفعال تمرينًا بالتسلسل وليس بعدد الماكينات. أصلح المظروف، واكتب المسار، وحدد حجم كل محطة مقابل نفس رقم الطلب، ثم قم بإجراء التفتيش في مكان يمنع الخردة من السفر. يمكن إضافة المعدات لاحقًا؛ لا يمكن تصحيح التخطيط الذي يتجاهل تدفق المواد بتكلفة زهيدة.
المنتجات ذات الصلة
النموذج: Tysk-630t
تعتمد الجهاز نظام Fanuc CNC مع دقة المعالجة المستقرة ووظائف البرمجة المرنة لضمان أن الأجزاء المعالجة تلبي معايير الصناعة الصارمة. يمكن لتصميم عزم الدوران العالي والتحميل الثقيل التعامل مع العمل المستمر على المدى الطويل ولديه متانة قوية .
النموذج: Tysk-1355
تعتمد الجهاز نظام Fanuc CNC مع دقة المعالجة المستقرة ووظائف البرمجة المرنة لضمان أن الأجزاء المعالجة تلبي معايير الصناعة الصارمة. يمكن لتصميم عزم الدوران العالي والتحميل الثقيل التعامل مع العمل المستمر على المدى الطويل ولديه متانة قوية .
 سلسلة: Tysk-NKJ
تستخدم الماكينة محركًا هيدروليكيًا ، وآلية عائمة ميكانيكية ، والكشف عن عزم الدوران في الوقت الفعلي ، ويتكيف مع الانحناء المادي ، ويمنع تشوه المواد. يتم تكوين الآلات المساعدة للمساعدة في شبه التوت .
 حلول المواد الطويلة والثقيلة
يمكن لوضع الدعم المرن الخاص أن يقلل بشكل فعال من تأثير ثني قطعة العمل على المعالجة وتحسين الإنتاجية. مطابقة تمامًا مع مخرطة لولبة الأنابيب الخاصة بنا.
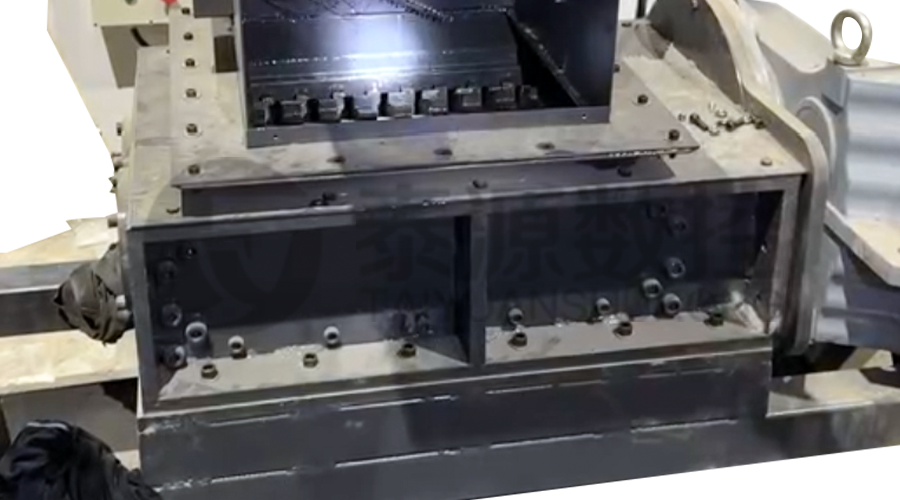 كسارة الحديد وحدات
الشفرات مصنوعة من مواد عالية القوة ويتم وضعها بشكل معقول عند مخرج مستخرج الرقائق لكسر رقائق الحديد المتكتلة. تقليل مخاطر التراجع وتحسين استخدام إطار النفايات.
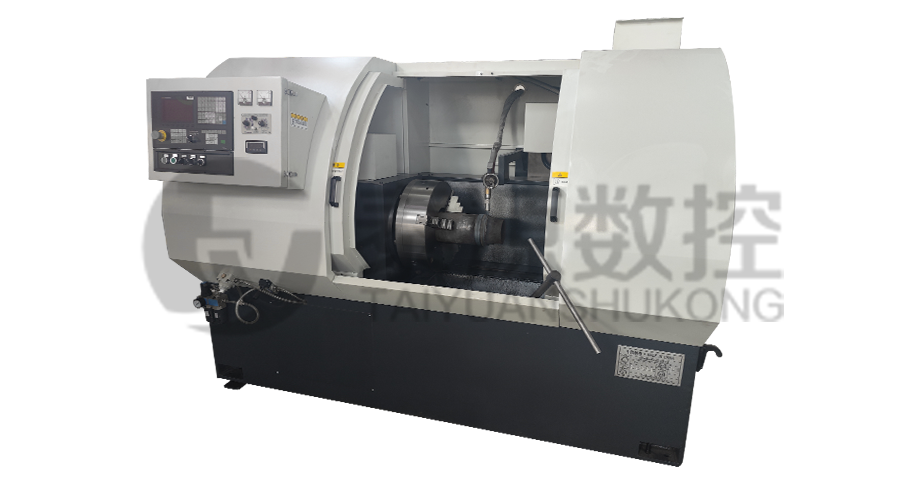 السلسلة: TYSK-HB
ينطبق على ARNCO 100XT، 200XT، 300XT. دعم لحام سطح السلك الصلب أو φ1.2-2.0. يمكن تجهيزه بلحام رش مسدس واحد ولحام رش مسدس مزدوج بطريقتين. دعم التحكم في نظام PLC أو CNC.
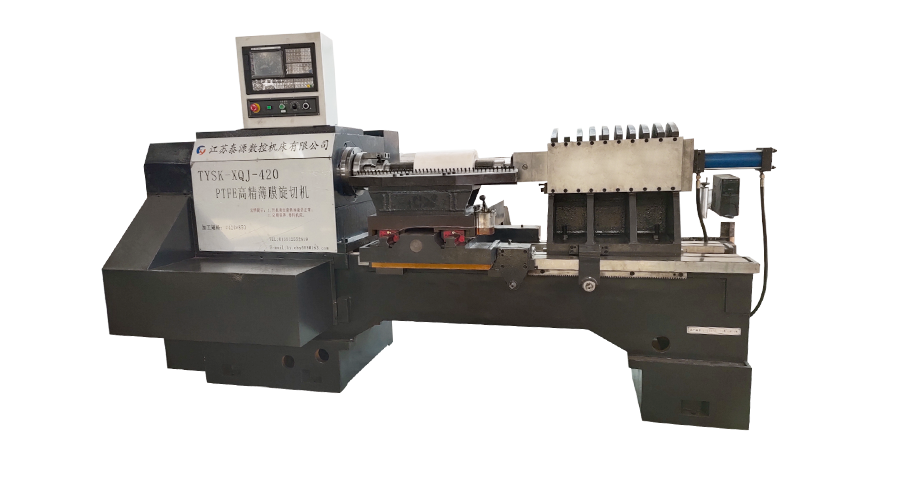 الموديل: TYSK-XQJ-550
مصممة لمعالجة الفراغات بقطر أقصى يبلغ 550 ملم وطول أقصى يبلغ 1000 ملم. يمكننا أيضًا التخصيص وفقًا لاحتياجات المستخدمين. سرعة التغيير والسمك باستخدام CNC.
