

 English
 عربى
 中文简体

معلومات تذكيرية


2026-11-11
محتوى
تقوم آلات الطحن CNC بتصنيع دوارات المضخة اللولبية عن طريق إنشاء شكل حلزوني من خلال الحركة الدوارة والخطية المنسقة. في المضخات الحلزونية المتقدمة في حقول النفط، يدور الدوار داخل الجزء الثابت من المطاط الصناعي، لذلك يجب أن تحتوي العملية على شكل الفص والرصاص والجريان والتشطيب السطحي وبدل الطلاء على طول قطعة العمل التي قد تكون طويلة ونحيلة. تعد الماكينة، وعقد العمل، واستراتيجية CAM، والوصول إلى القاطع، وخطة الفحص أكثر أهمية من العدد الاسمي للمحاور.
في الجزء الدوار للمضخة اللولبية، لا يمكن لبرنامج القطع التعامل مع الفلوت كأخدود متكرر. الخاصرة عبارة عن سطح حلزوني متواصل، ويجب أن يظل الرصاص ثابتًا على طول الطول النشط. يمكن أن يظهر التغيير في محور الأداة، أو خطأ بسيط في تسامح CAM، أو انحراف في قطعة عمل طويلة كنقطة محكمة ضد الجزء الثابت، أو إغلاق غير متساوٍ، أو تآكل موضعي. وبالتالي فإن الطحن يعمل من خلال نموذج دوار ثلاثي الأبعاد، وليس من قسم ثنائي الأبعاد بسيط.
يحمل الدوار أيضًا مراجع عملية تتجاوز الشكل الحلزوني: المجلات، وميزات القيادة، والأوجه النهائية، وغالبًا ما يكون بدل طلاء. يحتاج كل انتقال بين الأسطح المدورة والمطحونة والمطلية إلى استراتيجية مرجعية واضحة. إذا فقد إعداد الطحن الخط المركزي، فقد يجتاز الدوار النهائي فحص الملف الشخصي ويظل ينفد في مجموعة المضخة.
التعريف: الجزء الدوار للمضخة اللولبية هو عضو فولاذي حلزوني يدور داخل الجزء الثابت من المطاط الصناعي في مضخة حلزونية متطورة. يخلق شكله والرصاص وحالة السطح تجاويف محكمة الغلق تحرك السوائل. عادةً ما يحتوي الجزء الثابت على فص واحد أكثر من الجزء الدوار.
يبدأ المسار عادةً بمسندات مقطوعة فارغة ومحولة. يقوم الخراطة بإنشاء الخط المركزي والأوجه النهائية والمجلات التي سيستخدمها إعداد الطحن. يتم بعد ذلك تخشين المزامير الحلزونية، وشبه تشطيبها، وتشطيبها، مع إضافة خطوة تخفيف الضغط فقط عندما تتطلب المادة والرسم ذلك. قد يتبع ذلك طلاء نهائي، لذلك يجب أن تترك عملية الطحن بدل الطلاء الصحيح.
| المرحلة | الغرض | ما للتحقق |
|---|---|---|
| فارغة ومسندات | إنشاء مراجع لقط مركزية ومستقرة | الاستقامة، الثقوب المركزية، نفاذ المجلة، شهادة المواد |
| الطحن الخام | قم بإزالة المخزون السائب دون تحميل الجزء النحيف | مشاركة القاطع، إخلاء الرقاقة، ضغط الراحة الثابت، البدل |
| تخفيف التوتر | قلل الحركة قبل الانتهاء من المكان المحدد | سجل العملية وفحص الأبعاد قبل نصف التشطيب |
| نصف تشطيب و تشطيب | توليد الخاصرة، والجذر، ويؤدي إلى الرسم | التحقق من مسار الأدوات، وتآكل القاطع، وتشطيب السطح، وفحص الرصاص والملف الشخصي |
| الطلاء والتفتيش النهائي | تطبيق الحماية من التآكل أو التآكل والتحقق من الهندسة النهائية | سمك الطلاء، شكل ما بعد الطلاء، الجريان، التوازن إذا لزم الأمر |
التسلسل غير ثابت. قد ينتقل الدوار القصير والقاس من مرحلة التخشين إلى مرحلة التشطيب مع الحد الأدنى من المعالجة المتوسطة. قد يحتاج الدوار الطويل إلى مواضع ثبات إضافية، أو إعادة البيانات، أو تمريرة نهائية منفصلة بعد تخفيف الضغط. يجب أن يحدد الرسم وحالة المواد والتشطيب السطحي المطلوب المسار، وليس القالب القياسي.
تحتاج الدوارات الطويلة إلى دعم لا يتعارض مع مسار الأدوات. يعد الإعداد بين المراكز مع محرك غراب الرأس وغراب الذيل وواحد أو أكثر من المساند الثابتة أمرًا شائعًا. يجب أن يلامس الثبات الثابت مجلة محضرة، وليس سطحًا حلزونيًا خامًا أو جاهزًا، ويجب أن يكون ضغطه قابلاً للتكرار. إذا انحرف الجزء أثناء التخشين، فإن تمريرة التشطيب ستقطع بدل مخزون غير متناسق وقد لا تنظف الجانب.
هناك طريقتان شائعتان للطحن باستخدام الحاسب الآلي هما استيفاء المطحنة النهائية على مركز تصنيع ذو 4 أو 5 محاور والطحن الدوامي برأس قاطع دوار. يعد استيفاء المطحنة النهائية مرنًا للنماذج الأولية والعمل المختلط؛ يمكن للحركة المتزامنة ذات 5 محاور أن تحافظ على توجيه القاطع على الخاصرة والجذر. يمكن للطحن الدوامي إزالة المواد بسرعة في أعمال الدوار المخصصة، ولكن هندسة الإعداد والقطع أكثر تحديدًا. يجب أن يتبع الاختيار طول الدوار، وحجم الدفعة، وتفاوت الملف الشخصي، وقدرة التفتيش في المتجر.
يكون ذلك مفيدًا عندما يكون من الممكن تدوير الدوار بينما يتبع القاطع المسار. يمكن أن تكون البرمجة أسهل، لكن وضع الأداة الثابتة قد يحد من الوصول إلى الأجنحة شديدة الانحدار وقد يترك علامات تحتاج إلى تمريرة نهائية.
يسمح للقاطع بالإمالة على طول المسار الحلزوني. يمكن أن يؤدي ذلك إلى تحسين الوصول إلى الجوانب وتقليل الاحتكاك، ولكنه يزيد أيضًا من الطلب على حركيات الآلة والمعالجة اللاحقة والمحاكاة وفحص الاصطدام.
مثال توضيحي: يحتوي المتجر الافتراضي على دوار طويل 4140 مع بدل تشطيب من الكروم الصلب. قد يؤدي الإعداد رباعي المحاور إلى خشونة القناة الحلزونية، لكن التمريرة النهائية لا تزال بحاجة إلى حرية كافية لمحور الأداة للوصول إلى الجناح دون فرك الساق. إذا لم تتمكن الماكينة من إمالة القاطع، فقد يحتاج المتجر إلى شكل قاطع مختلف، أو رأس دوامي، أو مسار معالجة منقح. لا يوضح المثال أن إعدادًا واحدًا هو الأفضل دائمًا؛ فهو يوضح سبب ضرورة التحقق من الإعداد مقابل طول الجزء والوصول إلى الجانب وبدل الطلاء.
تضيف خدمة حقول النفط التآكل والتآكل إلى مشكلة الهندسة. قد تحمل السوائل المنتجة رملًا أو قشورًا أو غازًا، وقد يتم تحديد الدوار في مادة وطلاء محدد لظروف البئر. يمكن للعضو الدوار الذي يتم قياسه بشكل صحيح ولكن ذو تشطيب سطحي رديء، أو حصى مدمج من إعداد متسخ، أو طلاء غير متساوي أن يؤدي إلى تآكل الجزء الثابت بشكل أسرع. يجب التعامل مع التصنيع والطلاء كسلسلة واحدة، وليس عمليات منفصلة. يجب أن تعكس خطة المعالجة مسار التآكل هذا، كما تمت مناقشته في هذه النظرة العامة التصنيع باستخدام الحاسب الآلي في إنتاج معدات حقول النفط .
قد يشمل اختيار المواد الفولاذ 4140 أو 42CrMo مع الكروم الصلب، أو الفولاذ المقاوم للصدأ 17-4PH، أو الدرجات المزدوجة لمزيد من الخدمة المسببة للتآكل. إذا تم تحديد الخدمة الحامضة، فقد يحكم NACE MR0175/ISO 15156 مؤهلات المواد وحدود الصلابة؛ ولا يحل هذا المعيار محل رسم الدوار أو خطة الفحص الخاصة بالمشتري. بالنسبة لأنظمة المضخات الحلزونية المتطورة، يوفر المعيار ISO 15136-1 مرجعًا على مستوى النظام، ولكن معايير قبول التصنيع لا تزال تأتي من تصميم الدوار ووثيقة الفحص المتفق عليها.
لا ينبغي للمشترين الموافقة على عملية الدوار من قائمة الأجهزة وحدها. يجب أن تربط الموافقة بين رسم الدوار ونموذج CAM والإعداد وأدوات القطع وبدل الطلاء وطريقة الفحص. من الأسهل تدقيق المورد الذي يمكنه شرح هذه الروابط مقارنة بالمورد الذي يقتبس فقط عدد المحاور أو سرعة المغزل.
هذه الأسئلة ليست إدارية. يقررون ما إذا كان الشكل الحلزوني الذي يترك الآلة هو نفس الشكل الذي يصل إلى الجزء الثابت.
يعد الطحن باستخدام الحاسب الآلي طريقة عملية لإنتاج دوارات المضخة اللولبية لتطبيقات حقول النفط عندما يتم بناء العملية حول الهندسة الحلزونية، وليس حول روتين الطحن العام. يجب أن توفر الآلة دعمًا ثابتًا وحركة كافية للأداة يمكن التحكم فيها؛ يجب أن تصل استراتيجية CAM إلى الخاصرة دون فرك؛ ويجب أن تثبت خطة الفحص الرصاص والملف الجانبي والنفاذ والتشطيب وبدل الطلاء. بالنسبة للمشترين، السؤال المفيد ليس مجرد عدد المحاور التي تمتلكها الآلة، ولكن ما إذا كان المورد يستطيع أن يوضح كيف تحمي كل خطوة توافق الدوار مع الجزء الثابت.
المنتجات ذات الصلة
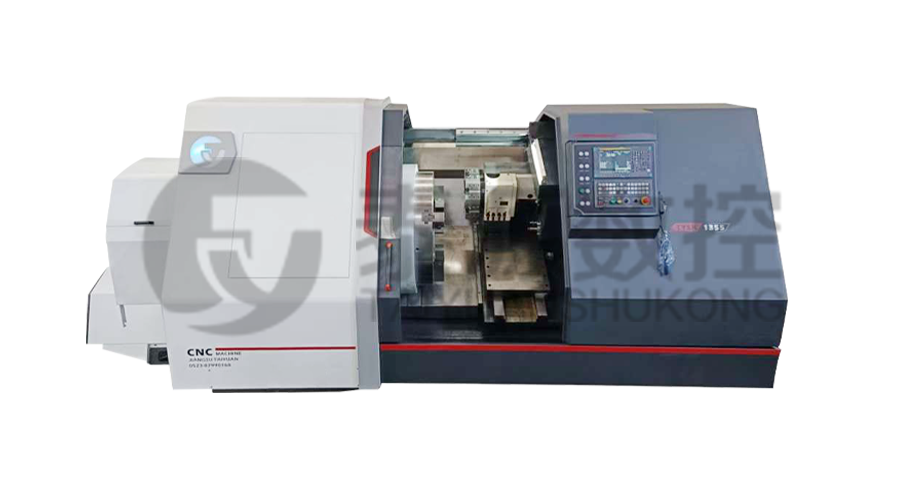
 النموذج: Tysk-630t
تعتمد الجهاز نظام Fanuc CNC مع دقة المعالجة المستقرة ووظائف البرمجة المرنة لضمان أن الأجزاء المعالجة تلبي معايير الصناعة الصارمة. يمكن لتصميم عزم الدوران العالي والتحميل الثقيل التعامل مع العمل المستمر على المدى الطويل ولديه متانة قوية .
 النموذج: Tysk-1355
تعتمد الجهاز نظام Fanuc CNC مع دقة المعالجة المستقرة ووظائف البرمجة المرنة لضمان أن الأجزاء المعالجة تلبي معايير الصناعة الصارمة. يمكن لتصميم عزم الدوران العالي والتحميل الثقيل التعامل مع العمل المستمر على المدى الطويل ولديه متانة قوية .
 سلسلة: Tysk-NKJ
تستخدم الماكينة محركًا هيدروليكيًا ، وآلية عائمة ميكانيكية ، والكشف عن عزم الدوران في الوقت الفعلي ، ويتكيف مع الانحناء المادي ، ويمنع تشوه المواد. يتم تكوين الآلات المساعدة للمساعدة في شبه التوت .
 حلول المواد الطويلة والثقيلة
يمكن لوضع الدعم المرن الخاص أن يقلل بشكل فعال من تأثير ثني قطعة العمل على المعالجة وتحسين الإنتاجية. مطابقة تمامًا مع مخرطة لولبة الأنابيب الخاصة بنا.
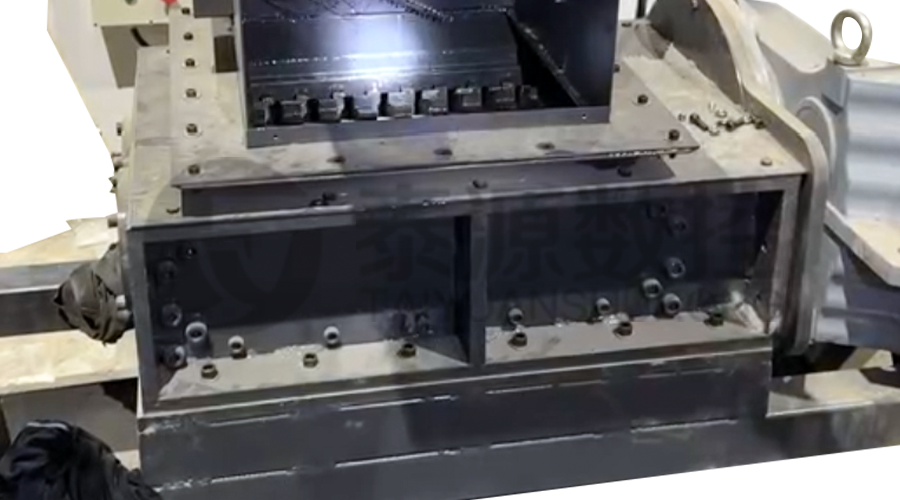 كسارة الحديد وحدات
الشفرات مصنوعة من مواد عالية القوة ويتم وضعها بشكل معقول عند مخرج مستخرج الرقائق لكسر رقائق الحديد المتكتلة. تقليل مخاطر التراجع وتحسين استخدام إطار النفايات.
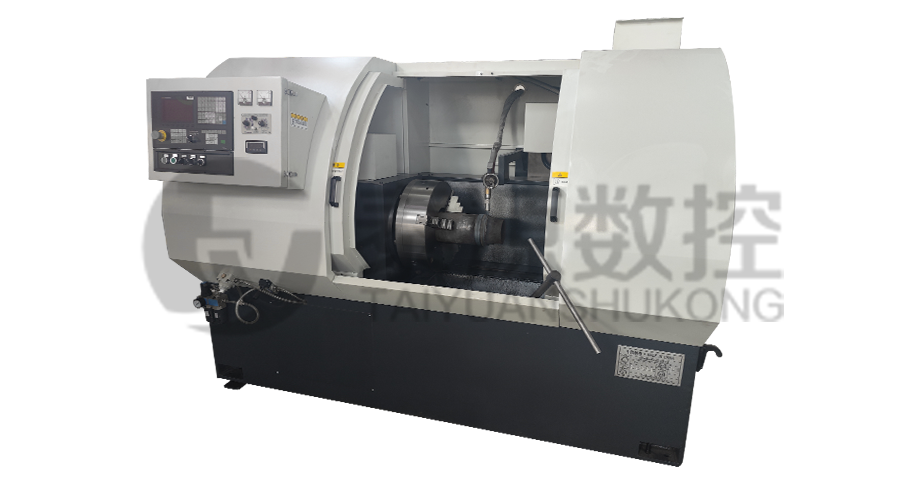 السلسلة: TYSK-HB
ينطبق على ARNCO 100XT، 200XT، 300XT. دعم لحام سطح السلك الصلب أو φ1.2-2.0. يمكن تجهيزه بلحام رش مسدس واحد ولحام رش مسدس مزدوج بطريقتين. دعم التحكم في نظام PLC أو CNC.
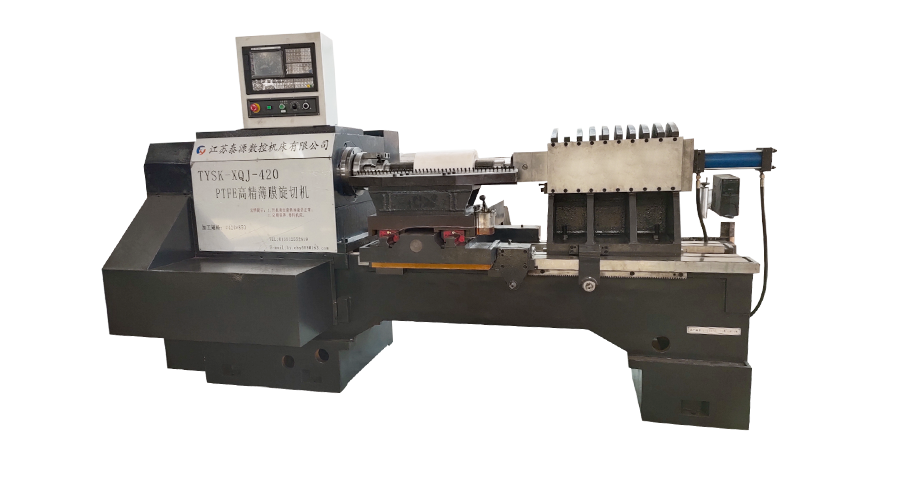 الموديل: TYSK-XQJ-550
مصممة لمعالجة الفراغات بقطر أقصى يبلغ 550 ملم وطول أقصى يبلغ 1000 ملم. يمكننا أيضًا التخصيص وفقًا لاحتياجات المستخدمين. سرعة التغيير والسمك باستخدام CNC.
