

 English
 عربى
 中文简体

معلومات تذكيرية


2026-10-09
محتوى
يطلب أحد المتاجر مخرطة لولبة الأنابيب CNC ذات غلاف مقاس 5-1/2 بوصة، ثم يفوز بعقد يتضمن وصلات مزدوجة. يبلغ طول جسم الأنبوب 139.7 ملم وينزلق عبر المغزل دون شكوى. يبلغ عرض أداة التوصيل 154 مم تقريبًا ولن تقوم بمسح الشريحة المتقاطعة بمجرد تركيب فكي ظرف الظرف. لا شيء مكسور. تم اختيار الماكينة وفقًا للأنبوب ولم يتم فحصها مطلقًا مقابل أداة التوصيل.
تحدد أربعة أشكال ما إذا كانت الآلة تناسب جدولًا معينًا للأنابيب والوصلات: أكبر قطر خارجي للوصلة يمكن للآلة أن تتأرجح، وتجويف المغزل، وطول السرير وترتيب الراحة الثابت، وشكل الخيط بالإضافة إلى عزم الدوران التجميلي الذي يمكن للآلة إنتاجه. لا يخبرك قطر جسم الأنبوب وحده بأي شيء تقريبًا، لأن أدوات التوصيل ومفاصل الأدوات والأشرطة الصلبة جميعها تقع في مكان أبعد من الأنبوب الذي تتصل به.
تؤدي أوراق المبيعات إلى أقصى قطر للأنبوب. السؤال المفيد أضيق: هل كل عنصر في جدولك يتناسب مع مظروف الآلة في نفس الوقت؟ يمكن للمخرطة أن تؤرجح وصلة توصيل مقاس 300 مم وتستمر في الفشل في أنبوب بطول 9 أمتار إذا كانت المساند الثابتة متباعدة للعمل بطول الوصلة فقط.
| تحقق | ما يجب أن تغطيه | القاعدة الأساسية | فشل نموذجي إذا غاب |
|---|---|---|---|
| تأرجح فوق الشريحة المتقاطعة | أكبر OD للوصلة أو وصلة الأداة، بالإضافة إلى خلوص الفك والأداة | اقتران OD حوالي 20 ملم | اقتران يفرك الشريحة المتقاطعة أو الفكين. قطع خفيفة فقط |
| تجويف المغزل | الأنابيب أو الوصلات التي يجب أن تمر عبر غراب الرأس | أقصى OD 10-15 ملم للعمل التمريري | لا يمكن تغذية الأنابيب من خلال؛ تشاك قصير يعمل فقط |
| طول السرير ومساند ثابتة | أطول نطاق لطول الأنبوب في الجدول | دعم تقريبا كل 2-3 م من الأنابيب | الترهل والثرثرة والانجراف في الخيط |
| شكل الموضوع، الملعب وتفتق | 8 جولات عند 8 TPI، دعامة عند 5 TPI، مستدقة 1:16، أشكال متميزة | دورة خيط إلكترونية مع تعويض مستدق ودرجة الصوت | قياس الرفض على قطر الملعب |
| عزم دوران المكياج (خالف) | أصغر وأكبر اقتران في الجدول الزمني | دقة تحكم مفيدة عند الطرف المنخفض لنطاق عزم الدوران | وصلات ذات عزم دوران أقل أو وصلات ناتجة |
اقرأ الجدول كسلسلة. ويمكن لكل صف أن يعترض على الشراء بمفرده، ولا يعوض الهامش المريح في ثلاثة صفوف عن النقص في الصف الرابع.
تكون أجسام التوصيل دائمًا أكبر من الأنبوب الذي تتصل به، والفرق ليس صغيرًا. ثلاثة أحجام مرجعية: 2-7/8 بوصة. يمتد الأنبوب 73.0 ملم عند جسم الأنبوب مقابل وصلة توصيل 88.9 ملم؛ يبلغ طول الغلاف 5-1/2 بوصة 139.7 ملم مقابل 153.7 ملم؛ يبلغ طول الغلاف 9-5/8 بوصة 244.5 ملم مقابل 269.9 ملم. يمكن لآلة بحجم قطر الأنبوب وحده أن تفوت أداة التوصيل بمقدار 15 إلى 25 مم، وهو بالضبط النطاق الذي تتحول فيه المخرطة الجيدة إلى مخرطة غير مناسبة.
يضيف أنبوب الحفر تعقيدًا ثانيًا. يتم تكبير حجم مفاصل الأدوات حسب التصميم، ويضيف النطاق الصلب المطبق على المفصل المزيد من المواد إلى القطر الخارجي. إذا كان الجدول يحتوي على أنبوب حفر متصلب، فقم بتحديد حجم التأرجح على الوصلة ذات النطاقات، وليس على وصلة الأداة العارية. وينطبق نفس المنطق على أدوات التوصيل المقاومة للتآكل وعلى أي اتصال بخلوص خاص أو أداة توصيل كبيرة الحجم.
قاعدة الخلوص العملية: السماح بأكبر قطر خارجي للوصلة بالإضافة إلى حوالي 20 مم عند التحقق من التأرجح فوق الشريحة المتقاطعة. يغطي هذا الهامش ارتفاع فك ظرف الظرف ونهج الأداة والاختلاف الصغير الذي تحصل عليه عندما لا يكون الأنبوب مستقيمًا تمامًا.
هناك طريقتان لتثبيت أنبوب حقل النفط على مخرطة، وتضع كل منهما متطلبات مختلفة على المغزل. في العمل التمريري، يتم تغذية الأنبوب من خلال غراب الرأس ودعمه بمساند ثابتة، لذلك يجب أن ينظف التجويف القطر الخارجي للأنبوب مع ترك مساحة لظرف الظرف وأنبوب منحني قليلاً. في عمل ظرف الظرف، يتم إمساك الأنبوب بالقرب من النهاية ولا يدخل سوى طول قصير إلى المغزل، لذا فإن قدرة التأرجح والثبات الثابتة تحدد الحد ويكون التجويف غير ذي صلة تقريبًا.
يغير هذا التمييز الإجابة إلى "ما الذي أحتاجه". أنبوب غلاف مقاس 5-1/2 بوصة عند 139.7 مم محكم في تجويف 160 مم ومريح في تجويف 200 مم. تحمل التجاويف الكبيرة أيضًا تكلفة: محامل مغزل أكبر، ظرف أثقل، وسرعة دوران قصوى أقل. في الأنابيب الطويلة ذات الجدران الرقيقة، غالبًا ما تكون السرعة المنخفضة بمثابة فائدة وليست قيدًا، لأن الأنابيب تهتز وتحدث ثرثرة عندما يتم لفها بسرعة.
يتم تناول التفاعل بين حجم التجويف ونوع ظرف الظرف وطريقة دعم الأنبوب بمزيد من التفاصيل في هذه المذكرة متطلبات تجويف المغزل لآلات خيوط الأنابيب .
تتوفر أطوال أنابيب وأغلفة API في نطاقات: تقريبًا 4.9 إلى 7.6 مترًا، ومن 8.5 إلى 9.8 مترًا، ومن 11.6 إلى 12.2 مترًا. قد تحتاج المخرطة التي تتعامل مع النطاق الأول بشكل مريح إلى مساند إضافية ثابتة وسرير أطول للمجموعة الثالثة. إن تباعد الدعم مهم أكثر من إجمالي طول السرير، لأن الامتداد غير المدعوم من الأنابيب يتدلى تحت وزنه ويقطع تفتقًا في الخيط.
الوزن يضاعف المشكلة. تزن وصلة الغلاف مقاس 9-5/8 بوصة و47 رطل/قدم حوالي 70 كجم لكل متر، وبالتالي فإن الوصلة التي يبلغ طولها 12 مترًا تقترب من 840 كجم قبل تركيب أداة التوصيل. يعد نقل هذه الكتلة بين المساند الثابتة دون وضع علامات على السطح مسألة معالجة بقدر ما هي مسألة تصنيع، وهو أحد الأسباب الرئيسية التي تجعل آليات التحميل والتفريغ المتكاملة تدفع تكاليفها بمجرد مرور الأنبوب بحوالي 6 أمتار.
بعض المتاجر لا تقوم أبدًا بتجهيز طول الأنبوب بالكامل. إنهم يقومون بقطع الخيوط على وصلات الأدوات، أو إعادة قطع خيوط التوصيل أو فراغات أدوات التوصيل بالماكينة، ولهذا العمل تكون مخرطة قصيرة وصلبة ذات ظرف كبير وتجويف كبير أكثر إنتاجية من الآلة ذات القاعدة الطويلة. تدعو الأسرّة الطويلة إلى الانحراف عن العمل القصير وتستهلك مساحة الأرضية. تعد عمليات ربط الأنابيب كاملة الطول والعمل المشترك فقط من عمليات الشراء المختلفة، على الرغم من أن كلاهما يصل كمخارط CNC.
تهيمن عائلتين من الخيوط على العمل الأنبوبي في حقول النفط. يعمل النموذج ذو الـ 8 جولات بمعدل 8 خيوط في البوصة؛ يعمل نموذج الدعامة بمعدل 5 خيوط في البوصة. تم قطع كلاهما على شكل مستدق 1:16، والذي يعمل عند تغير قطره 62.5 ملم لكل متر من الحركة المحورية. يتم تثبيت الميل والاستدقاق في نفس الوقت فقط عندما يقوم الجهاز بمزامنة دوران المغزل وتغذية المحور Z إلكترونيًا. لا يمكن للمخرطة اللولبية الميكانيكية أن تعوض الاستدقاق أثناء الضغط على درجة الصوت، ولن تتكرر بشكل قريب بدرجة كافية على قطر درجة الميل لعمل API.
قطر الملعب، وليس قمة الخيط، هو ما يفحصه مقياس الحلقة. يحدد API 5B ممارسة القياس ونطاق التسامح، وهو جزء صغير من المليمتر. لا يزال من الممكن أن تفشل الآلة التي تحول خيوطًا ذات مظهر جيد في فحص المقياس إذا لم يكن لدى دورة اللولبة تعويض لخطأ في درجة الصوت، أو إذا انحرف حامل الأداة تحت الحمل، أو إذا كانت دقة تشفير المغزل خشنة.
تعمل التوصيلات المتميزة على تغيير الصورة مرة أخرى: أشكال خاصة، وتفاوتات أكثر إحكامًا، وغالبًا ما يكون هناك شرط لتسجيل منحنيات عزم الدوران لكل مفصل. قبل الالتزام، تأكد من النماذج التي ينشئها عنصر التحكم كدورات قياسية والتي تحتاج إلى ماكرو مخصص.
تقوم الآلة الملولبة بتثبيت الأنبوب في ظرف واحد والوصلة في ظرف آخر، ثم تقوم بتدوير أحدهما مقابل الآخر إلى عزم دوران محدد. يجب أن يكون عزم الدوران صحيحًا عند طرفي نطاق الحجم. القليل جدًا ويمكن أن يتراجع المفصل أو يتسرب في الخدمة؛ كثيرًا وتنتج الوصلة أو تتلف الخيوط أو يتلف وجه الختم.
تحتوي الآلة المخصصة للغلاف الكبير على قدر كبير من الإرتفاع لعزم الدوران، ويصبح هذا الإرتفاع مشكلة عندما يجب على نفس الآلة أن تصنع وصلات أنابيب صغيرة، حيث يكون عزم الدوران المستهدف جزءًا صغيرًا من الحد الأقصى. تحقق من منحنى عزم الدوران عند النهاية المنخفضة بدلاً من الذروة فقط، واطلب دقة التحكم عبر النطاق بأكمله. لا يقل أهمية وقت التغيير بين الأحجام: فالآلة التي تستغرق ساعات لإعادة ضبط حجم اقتران مختلف تدمر اقتصاديات دفتر الطلبات المختلط بهدوء.
تعد مطابقة معدات التصنيع باستخدام الحاسب الآلي مع أحجام أنابيب حقول النفط وأدوات التوصيل بمثابة تمرين مظروف، وليست مقارنة للمواصفات. قم بتدوين كل حجم أنبوب، وقطر الوصلة، وشكل الخيط، وقيمة عزم الدوران؛ تحويلها إلى أقصى قطر خارجي، ومتطلبات التجويف، وخطة الدعم، وقدرة الخيط، ونطاق عزم الدوران؛ ثم تحقق من كل واحد على الجهاز. عندما يفشل واحد من هؤلاء الخمسة، تفشل الآلة، بغض النظر عن مدى جودة الكتيب.
إذا كان الجدول مختلطًا أو لا يزال ينمو، فمن المفيد مقارنة المظروف به لدينا آلات خيوط الأنابيب CNC قبل رفع أمر الشراء، باستخدام أقطار أدوات التوصيل الفعلية وقيم عزم الدوران بدلاً من أحجام الأنابيب الاسمية.
المنتجات ذات الصلة
 النموذج: Tysk-630t
تعتمد الجهاز نظام Fanuc CNC مع دقة المعالجة المستقرة ووظائف البرمجة المرنة لضمان أن الأجزاء المعالجة تلبي معايير الصناعة الصارمة. يمكن لتصميم عزم الدوران العالي والتحميل الثقيل التعامل مع العمل المستمر على المدى الطويل ولديه متانة قوية .
 النموذج: Tysk-1355
تعتمد الجهاز نظام Fanuc CNC مع دقة المعالجة المستقرة ووظائف البرمجة المرنة لضمان أن الأجزاء المعالجة تلبي معايير الصناعة الصارمة. يمكن لتصميم عزم الدوران العالي والتحميل الثقيل التعامل مع العمل المستمر على المدى الطويل ولديه متانة قوية .
 سلسلة: Tysk-NKJ
تستخدم الماكينة محركًا هيدروليكيًا ، وآلية عائمة ميكانيكية ، والكشف عن عزم الدوران في الوقت الفعلي ، ويتكيف مع الانحناء المادي ، ويمنع تشوه المواد. يتم تكوين الآلات المساعدة للمساعدة في شبه التوت .
 حلول المواد الطويلة والثقيلة
يمكن لوضع الدعم المرن الخاص أن يقلل بشكل فعال من تأثير ثني قطعة العمل على المعالجة وتحسين الإنتاجية. مطابقة تمامًا مع مخرطة لولبة الأنابيب الخاصة بنا.
 كسارة الحديد وحدات
الشفرات مصنوعة من مواد عالية القوة ويتم وضعها بشكل معقول عند مخرج مستخرج الرقائق لكسر رقائق الحديد المتكتلة. تقليل مخاطر التراجع وتحسين استخدام إطار النفايات.
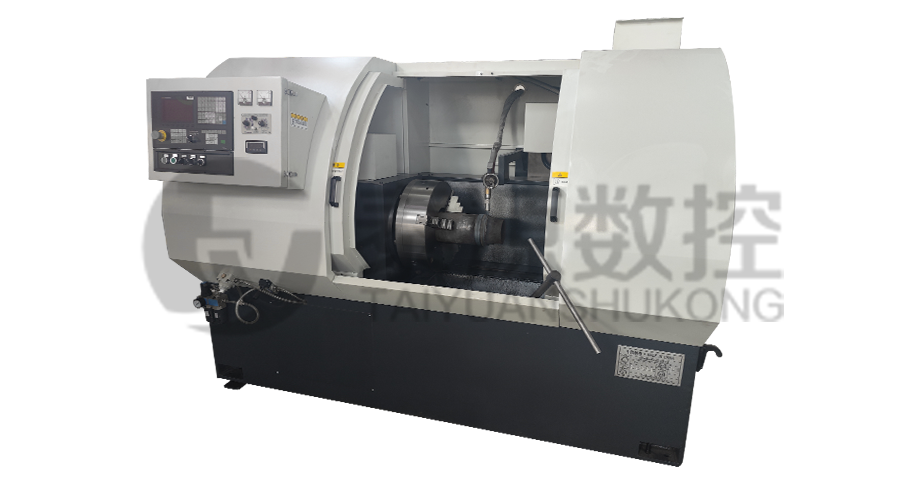 السلسلة: TYSK-HB
ينطبق على ARNCO 100XT، 200XT، 300XT. دعم لحام سطح السلك الصلب أو φ1.2-2.0. يمكن تجهيزه بلحام رش مسدس واحد ولحام رش مسدس مزدوج بطريقتين. دعم التحكم في نظام PLC أو CNC.
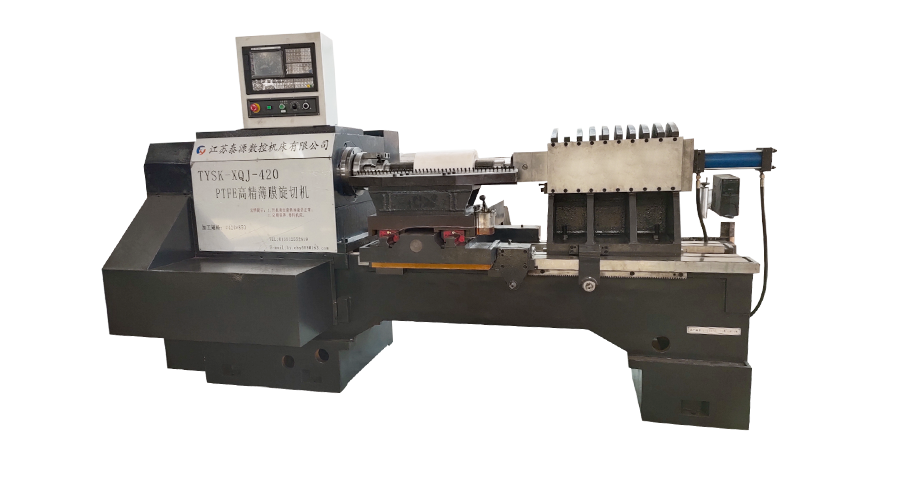 الموديل: TYSK-XQJ-550
مصممة لمعالجة الفراغات بقطر أقصى يبلغ 550 ملم وطول أقصى يبلغ 1000 ملم. يمكننا أيضًا التخصيص وفقًا لاحتياجات المستخدمين. سرعة التغيير والسمك باستخدام CNC.
